مصنعنا
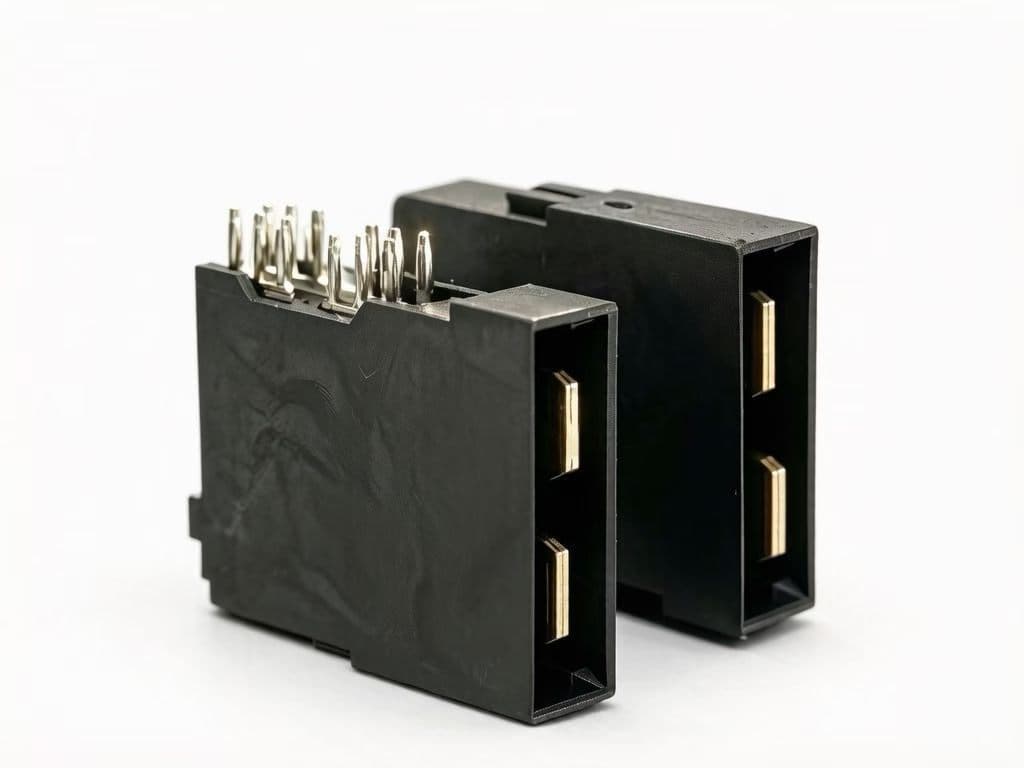
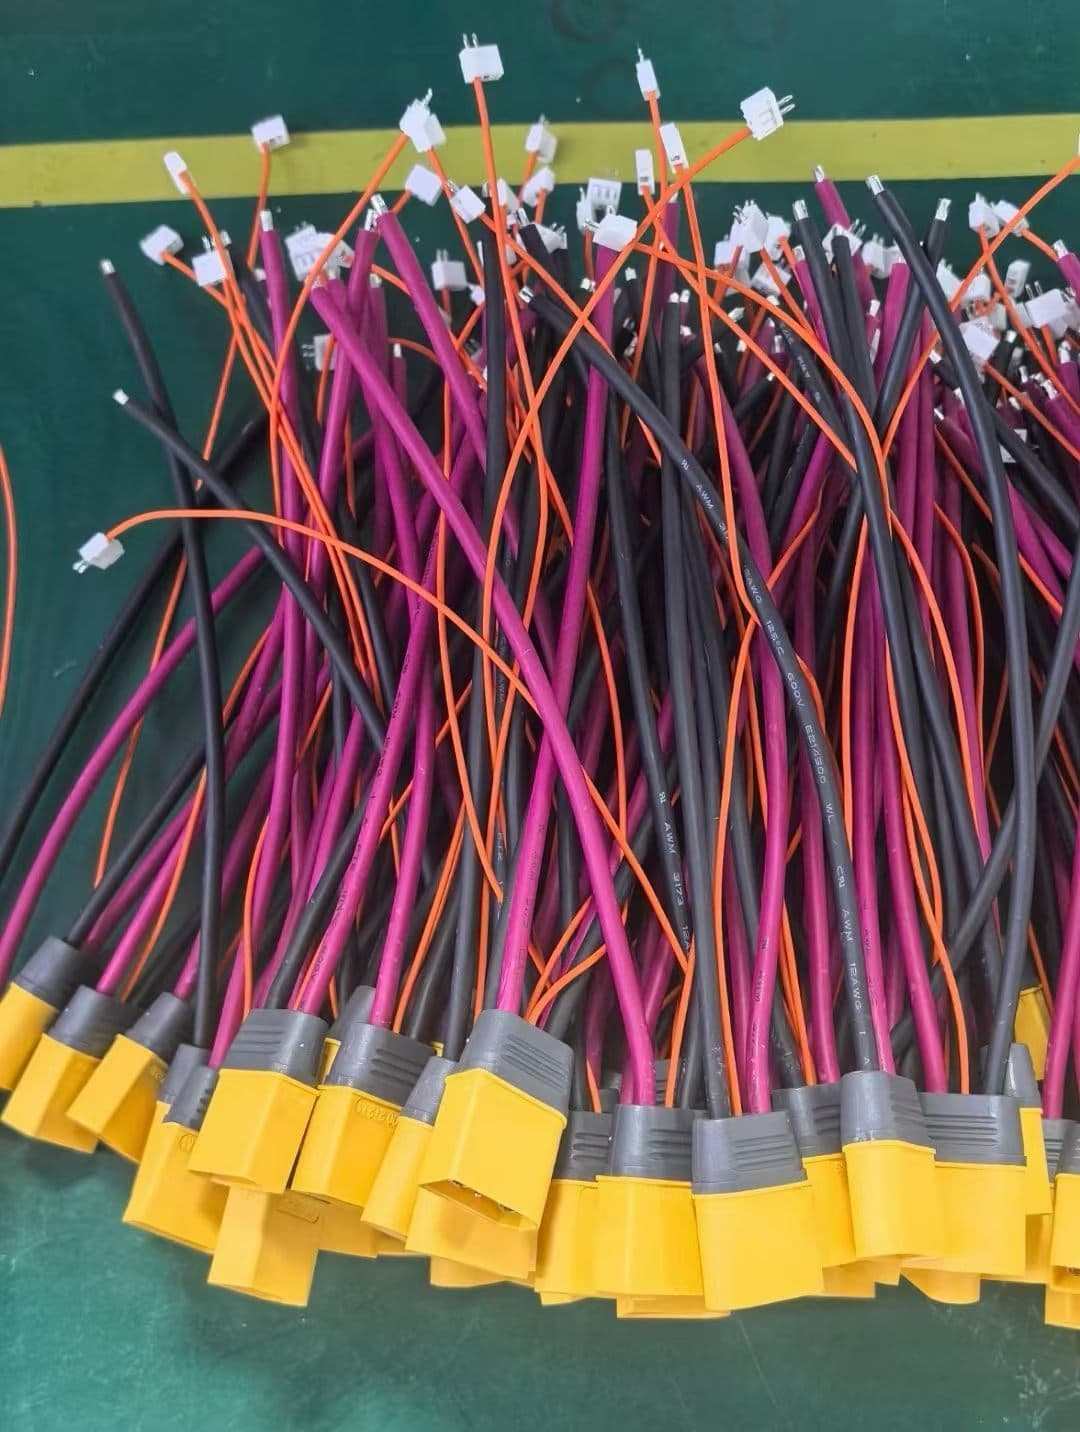
تجميع الموصلات والكابلات، داخل مصنعنا
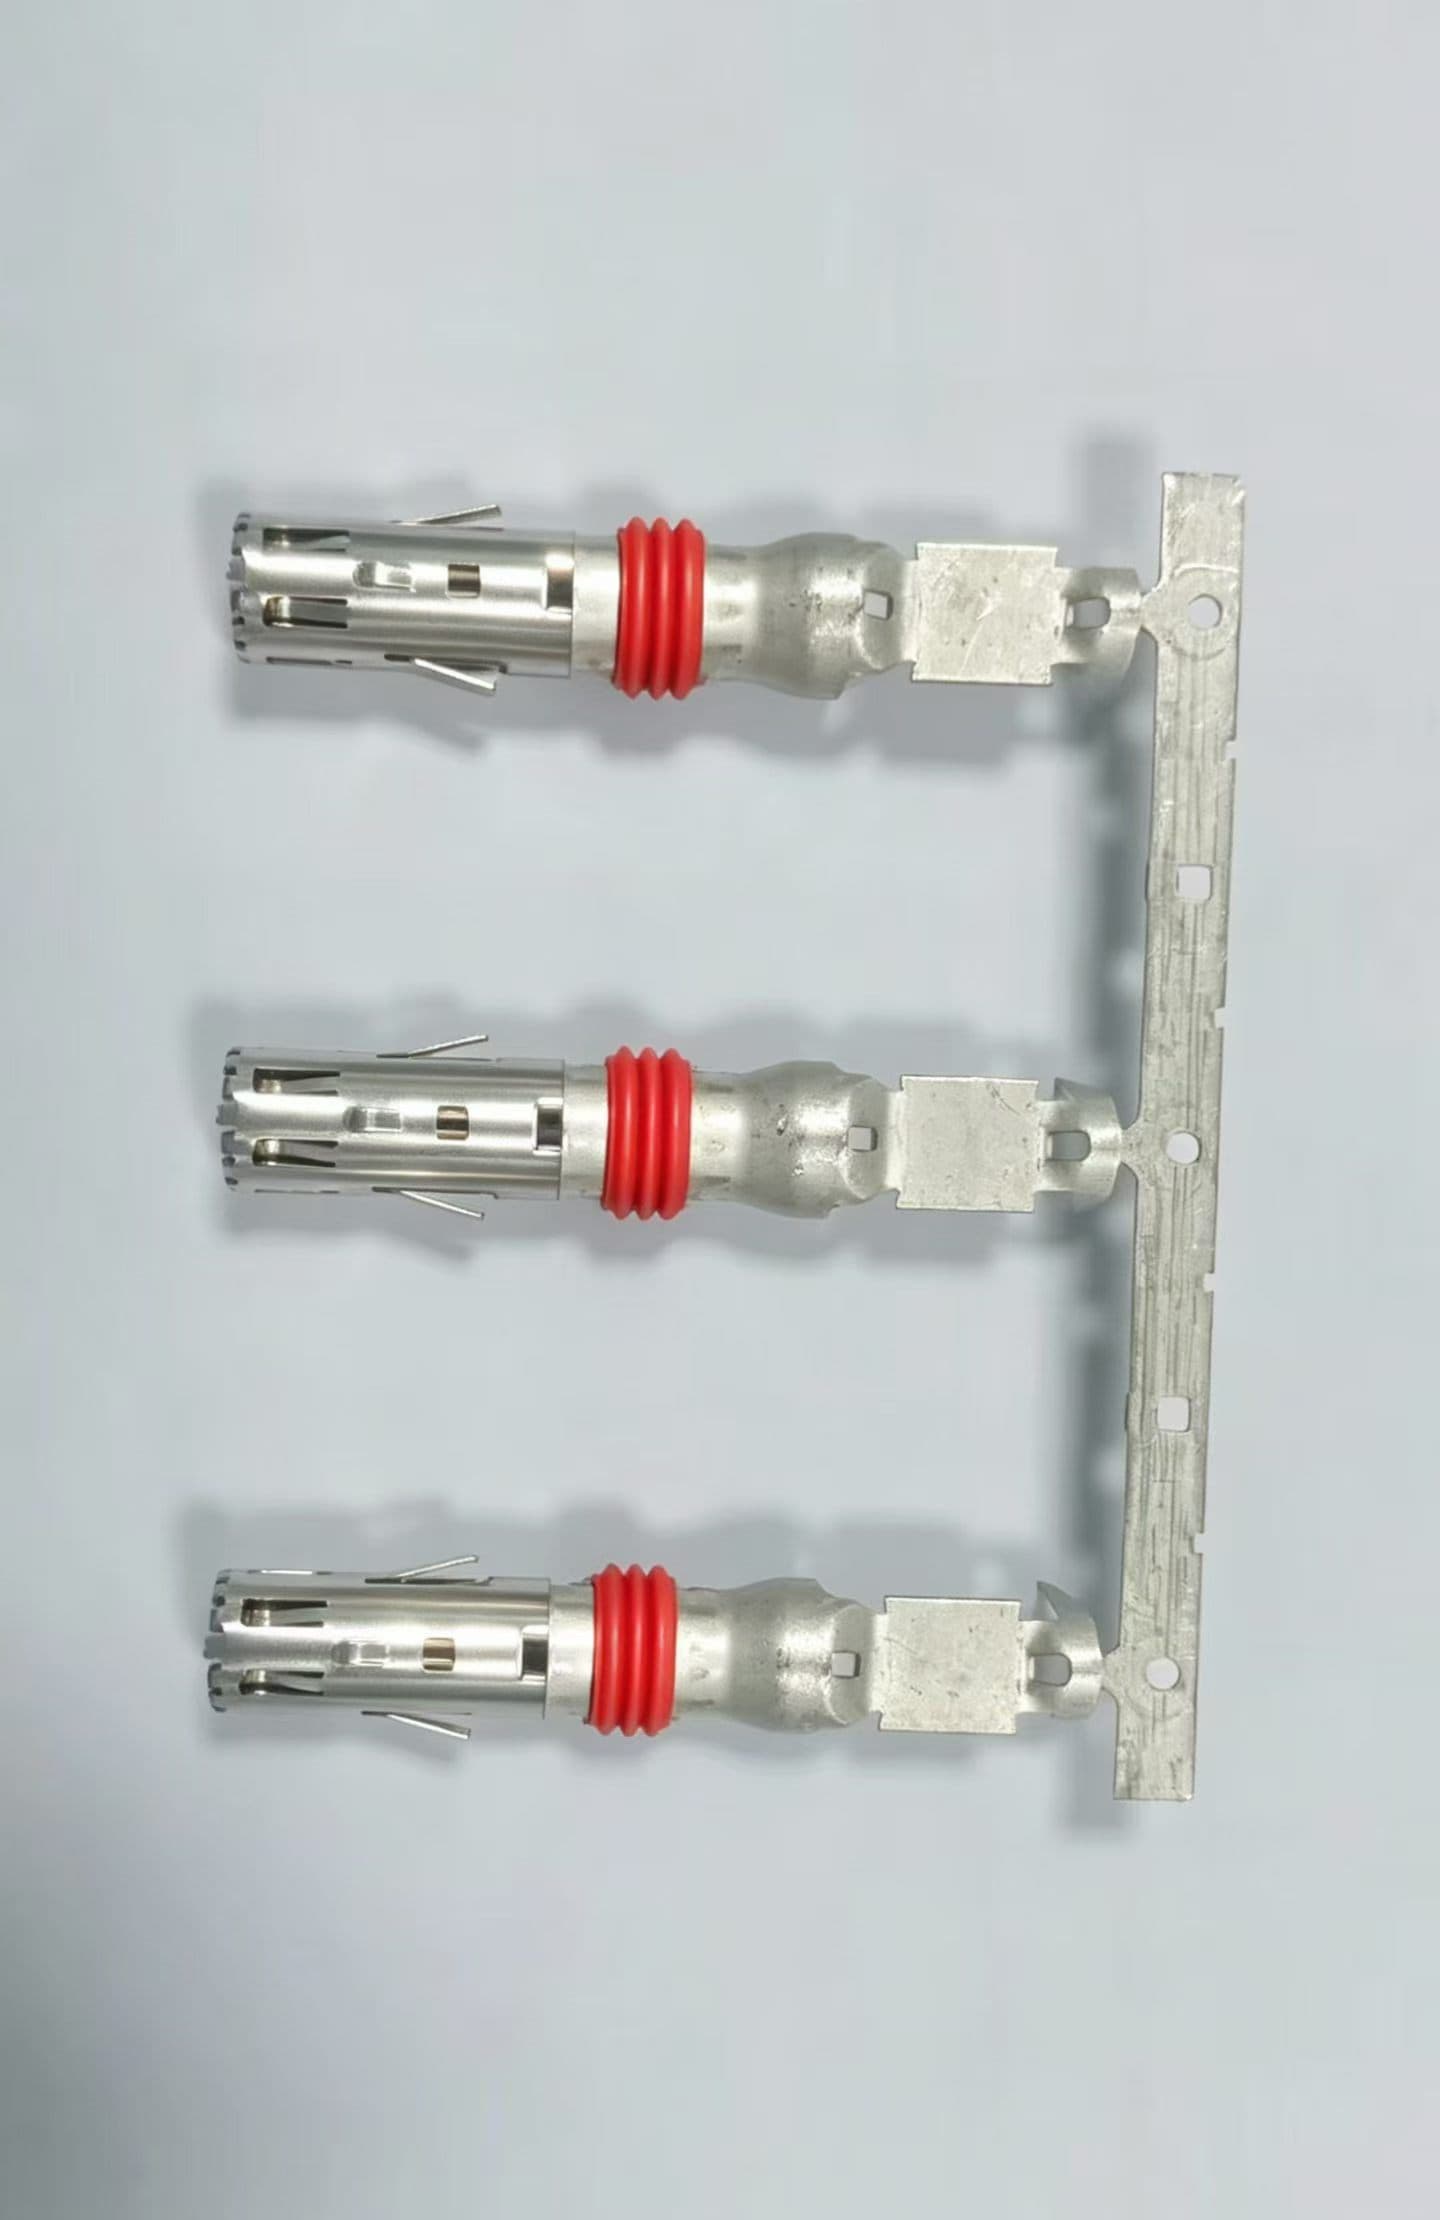
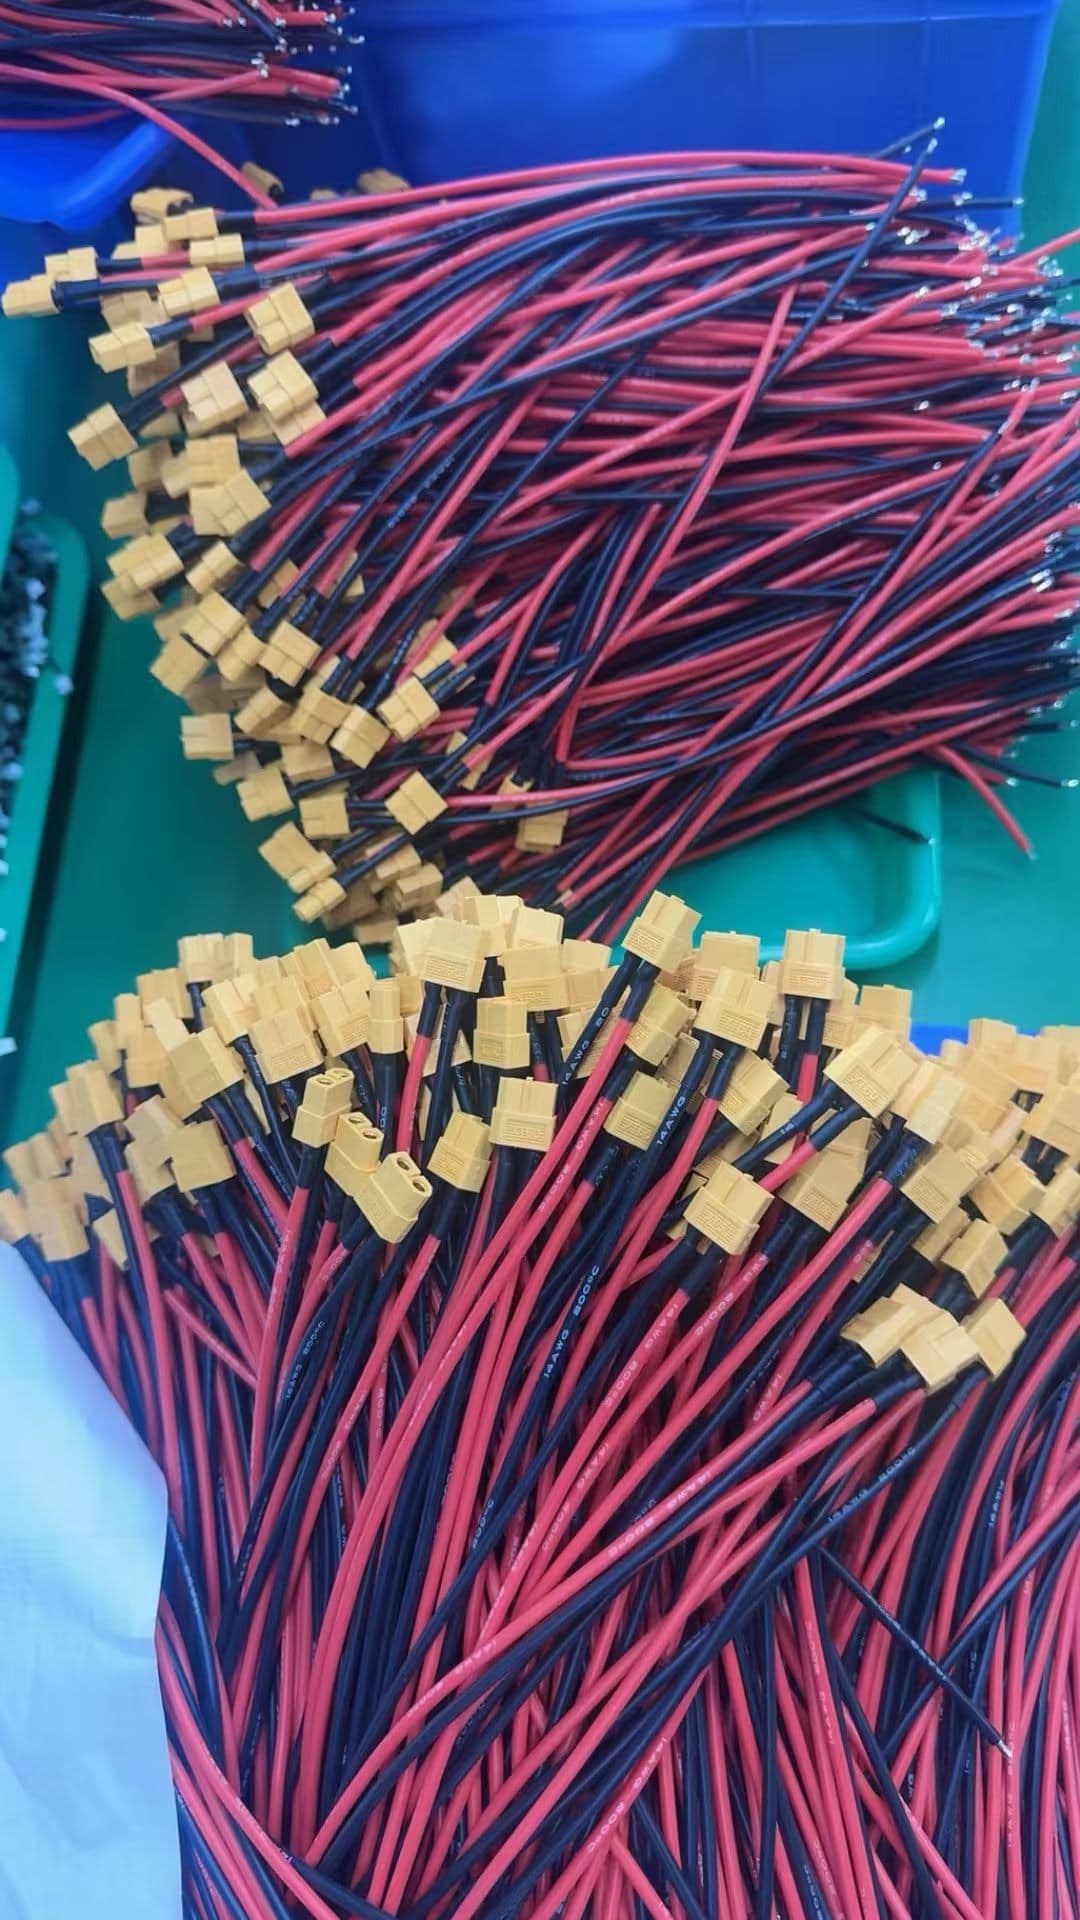
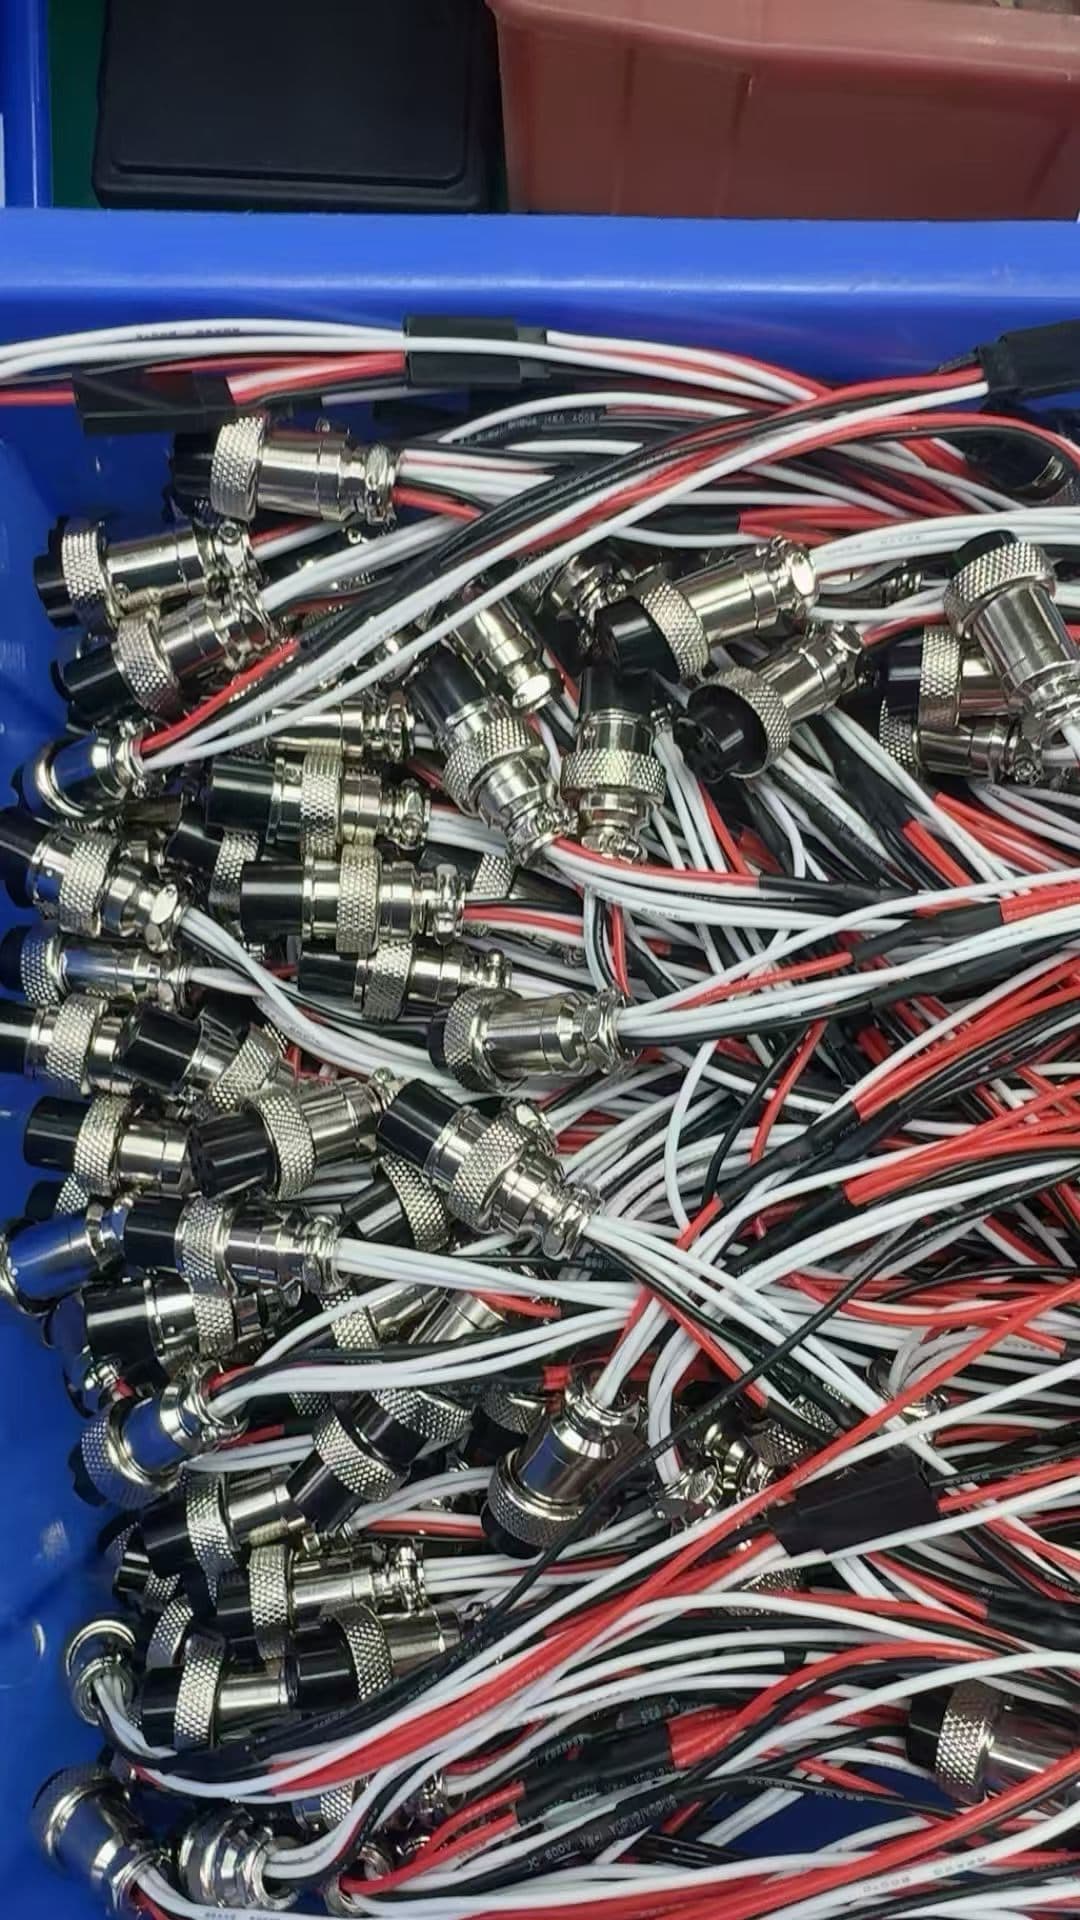
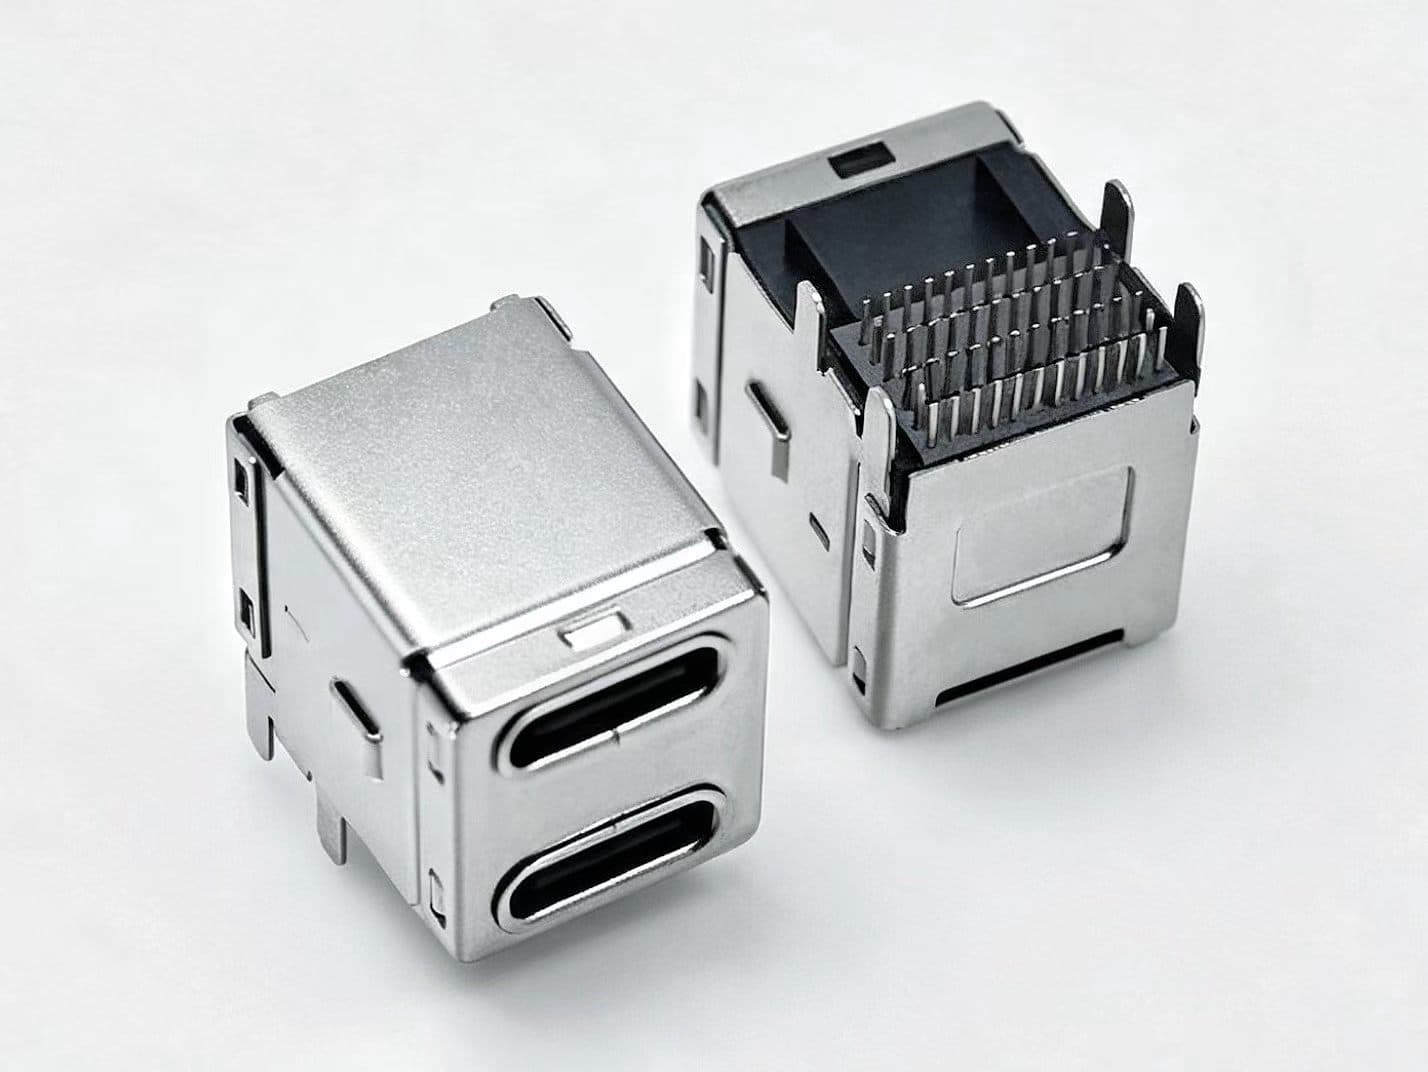
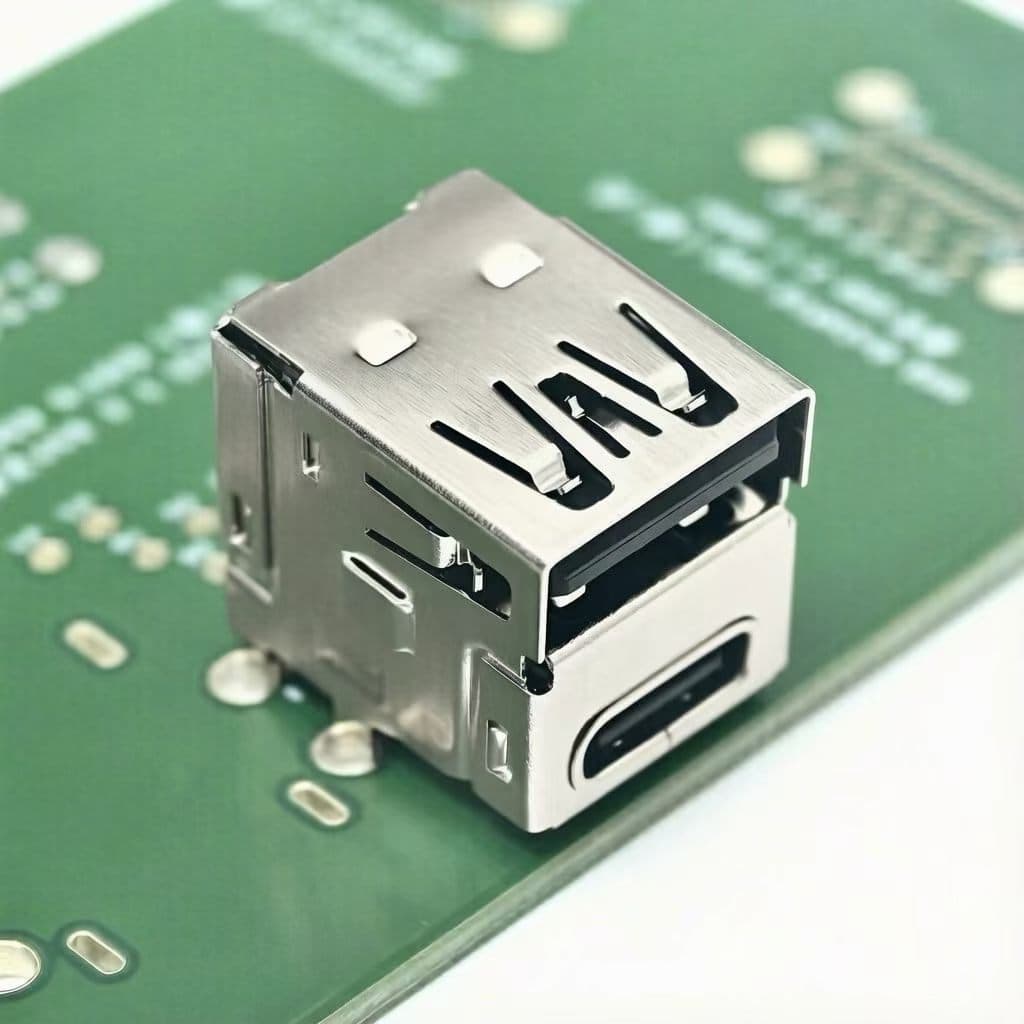
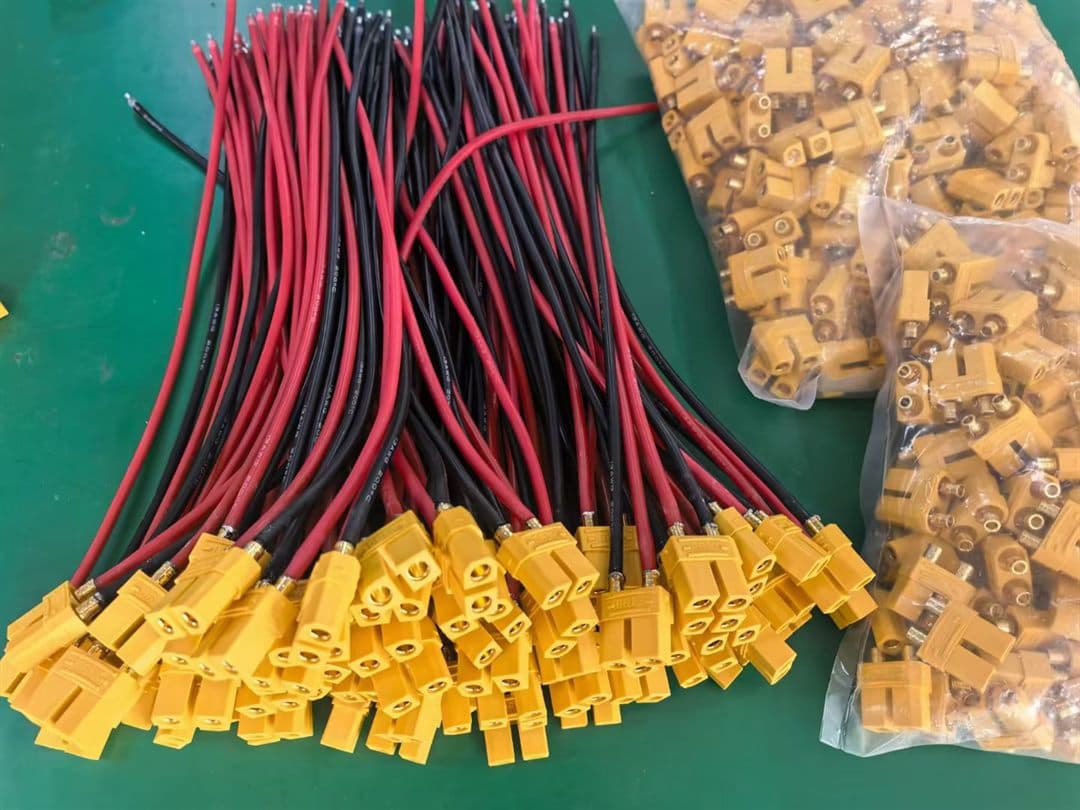
تُقصّ تجميعات الكابلات وأحزمة الأسلاك وتُعصَر وتُجمَّع وتُختبر في وحدتنا الإنتاجية الخاصة. لا يُعهد بالإنتاج إلى جهات خارجية، لذا فإن الرسمة التي تعتمدها هي نفسها التي يُنفَّذ بها الإنتاج، ويُفحص كل دفعة إنتاج قبل تعبئتها. ولهذا السبب يوجّه مصنّعو موصلات الألياف الضوئية والعلامات التجارية أعمال التوصيل إلى هنا بدلاً من مكتب تجاري.
ما نقوم به في هذا الخط
من الرسم إلى التجميع المختبر
سبع مراحل: ثلاث منها قبل الإنتاج، وأربع على الخط نفسه.
- القص والعقص والتجميع والاختبار تحت سقف واحد
- التحقق من ارتفاع العقص وقوة الشد مقابل أمر التشغيل
- اختبار الاستمرارية والشد على عينات الإنتاج
- فحص بالعينة وفق AQL قبل التغليف
التصميم
يُصمم تجميع الموصل حسب رسم العميل أو القطعة المرجعية: يتم تثبيت الهيكل والتلامس وتخفيف الإجهاد وترتيب الأطراف على الورق قبل تصنيع أي عدة.
العدة (الأدوات)
تُصنع القوالب والرافعات وأدوات العقص (الكرامب) وفقًا للقطعة، بحيث تتكرر نفس الهندسة في كل دفعة بدلاً من ضبطها يدويًا في كل مرة.
أخذ العينات
يُصنع أول قطعة باستخدام العدة الجديدة وتُرسل للاعتماد — الأبعاد وقوة السحب والملاءمة — قبل بدء الإنتاج الكمي.
قص وتعرية الأسلاك
تُضبط آلات القص والتعرية الآلية على طول القص وطول التعرية ولسان السحب في الرسم. تتوفر أطراف مطليّة بالقصدير ونصف معرّاة ومعرّاة بالكامل، وتُقاس أول قطعة في كل دفعة قبل المتابعة.
العقص واللحام
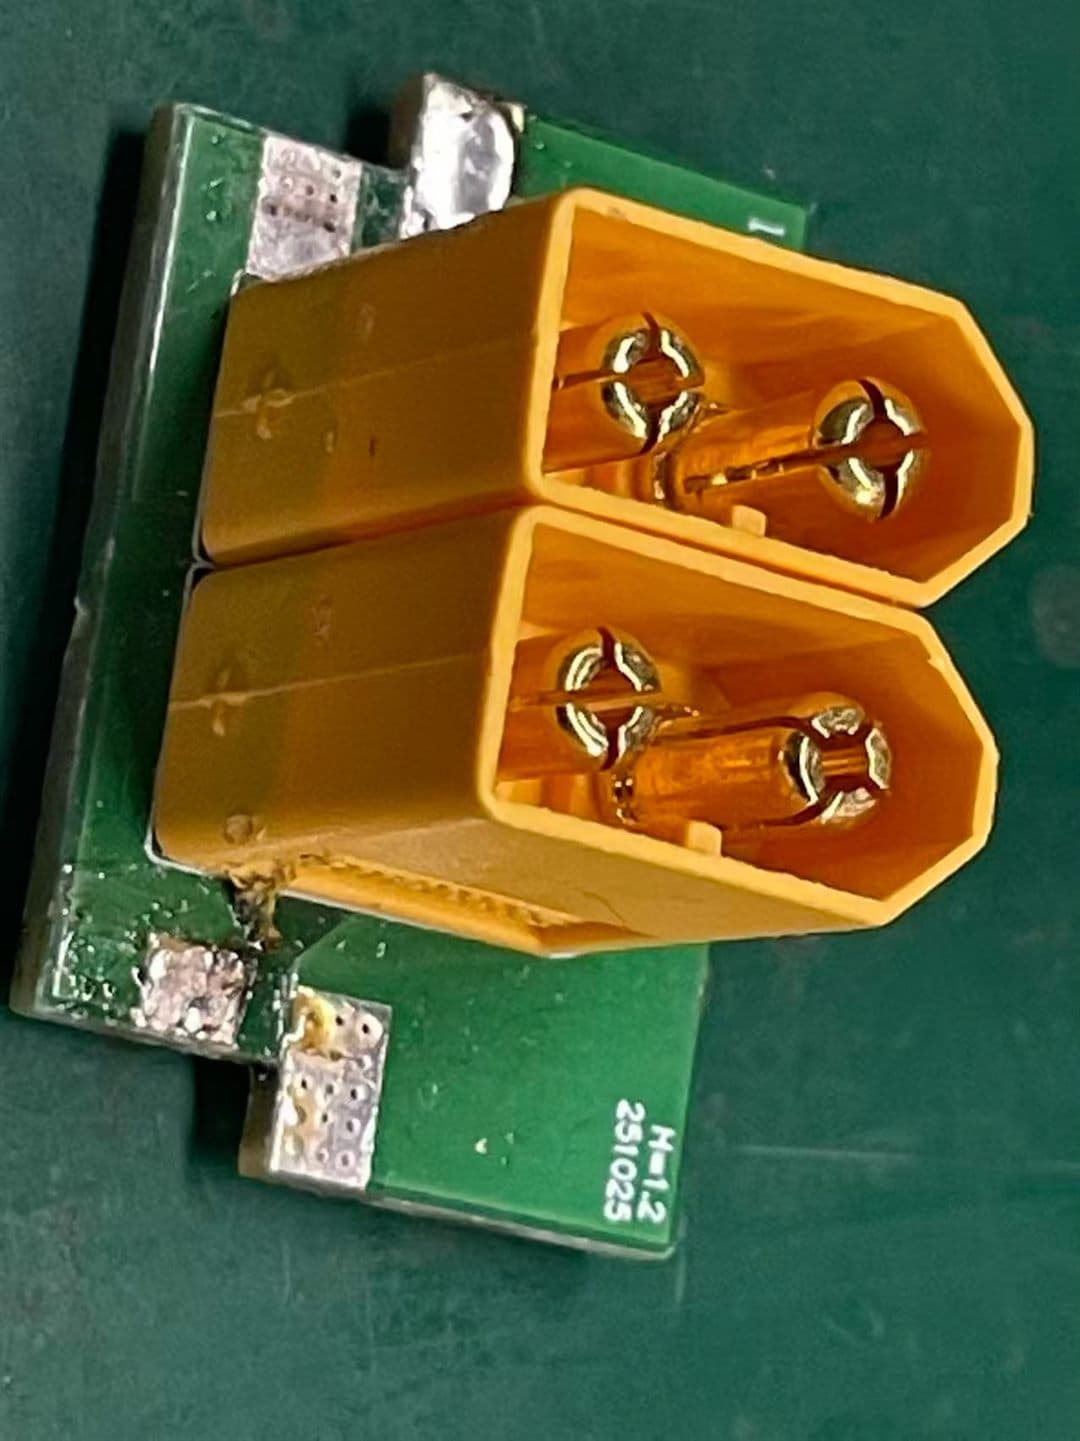
تُعقص الأطراف على مكابس مضبوطة وفق الرسم، مع التحقق من ارتفاع العقص وقوة الشد عند بداية كل دفعة. يغطي اللحام اليدوي الوصلات التي لا تصل إليها المكبس، ويُفحص كل لحام تحت التكبير.
التجميع
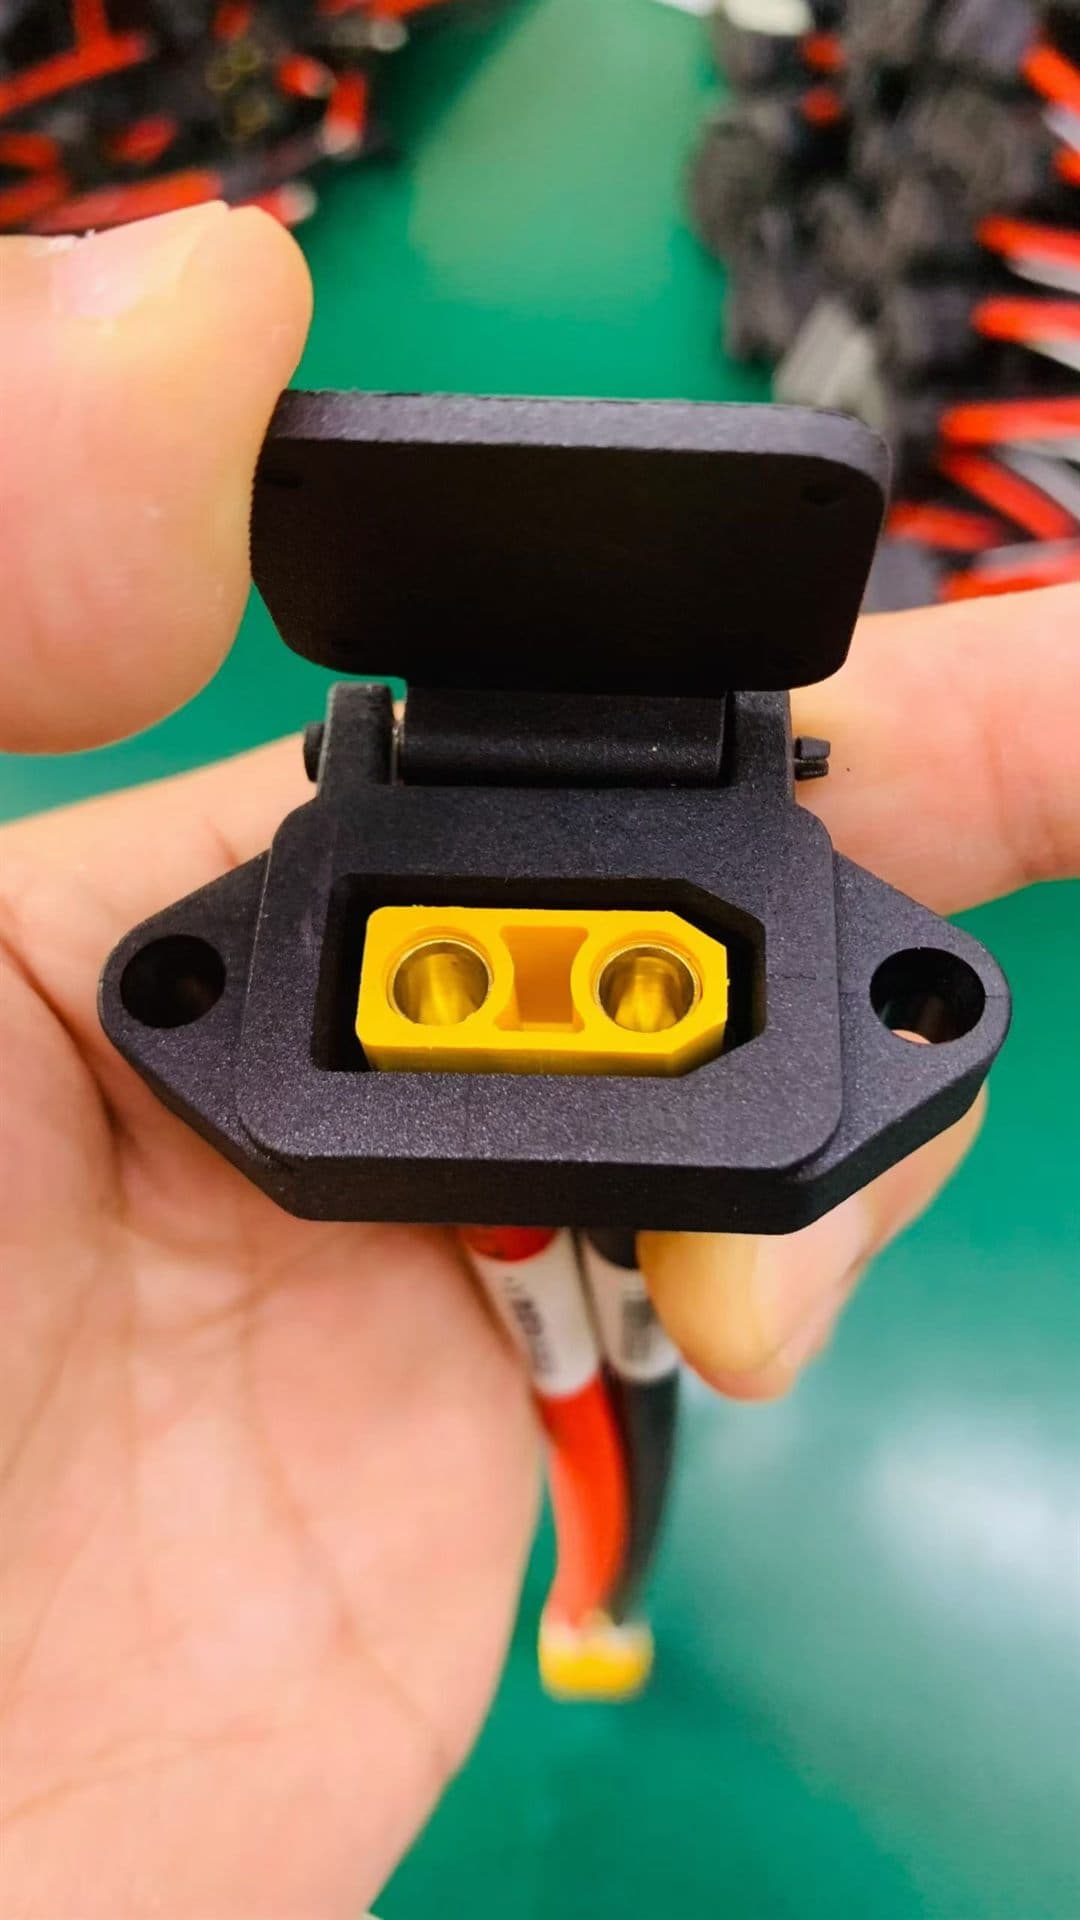
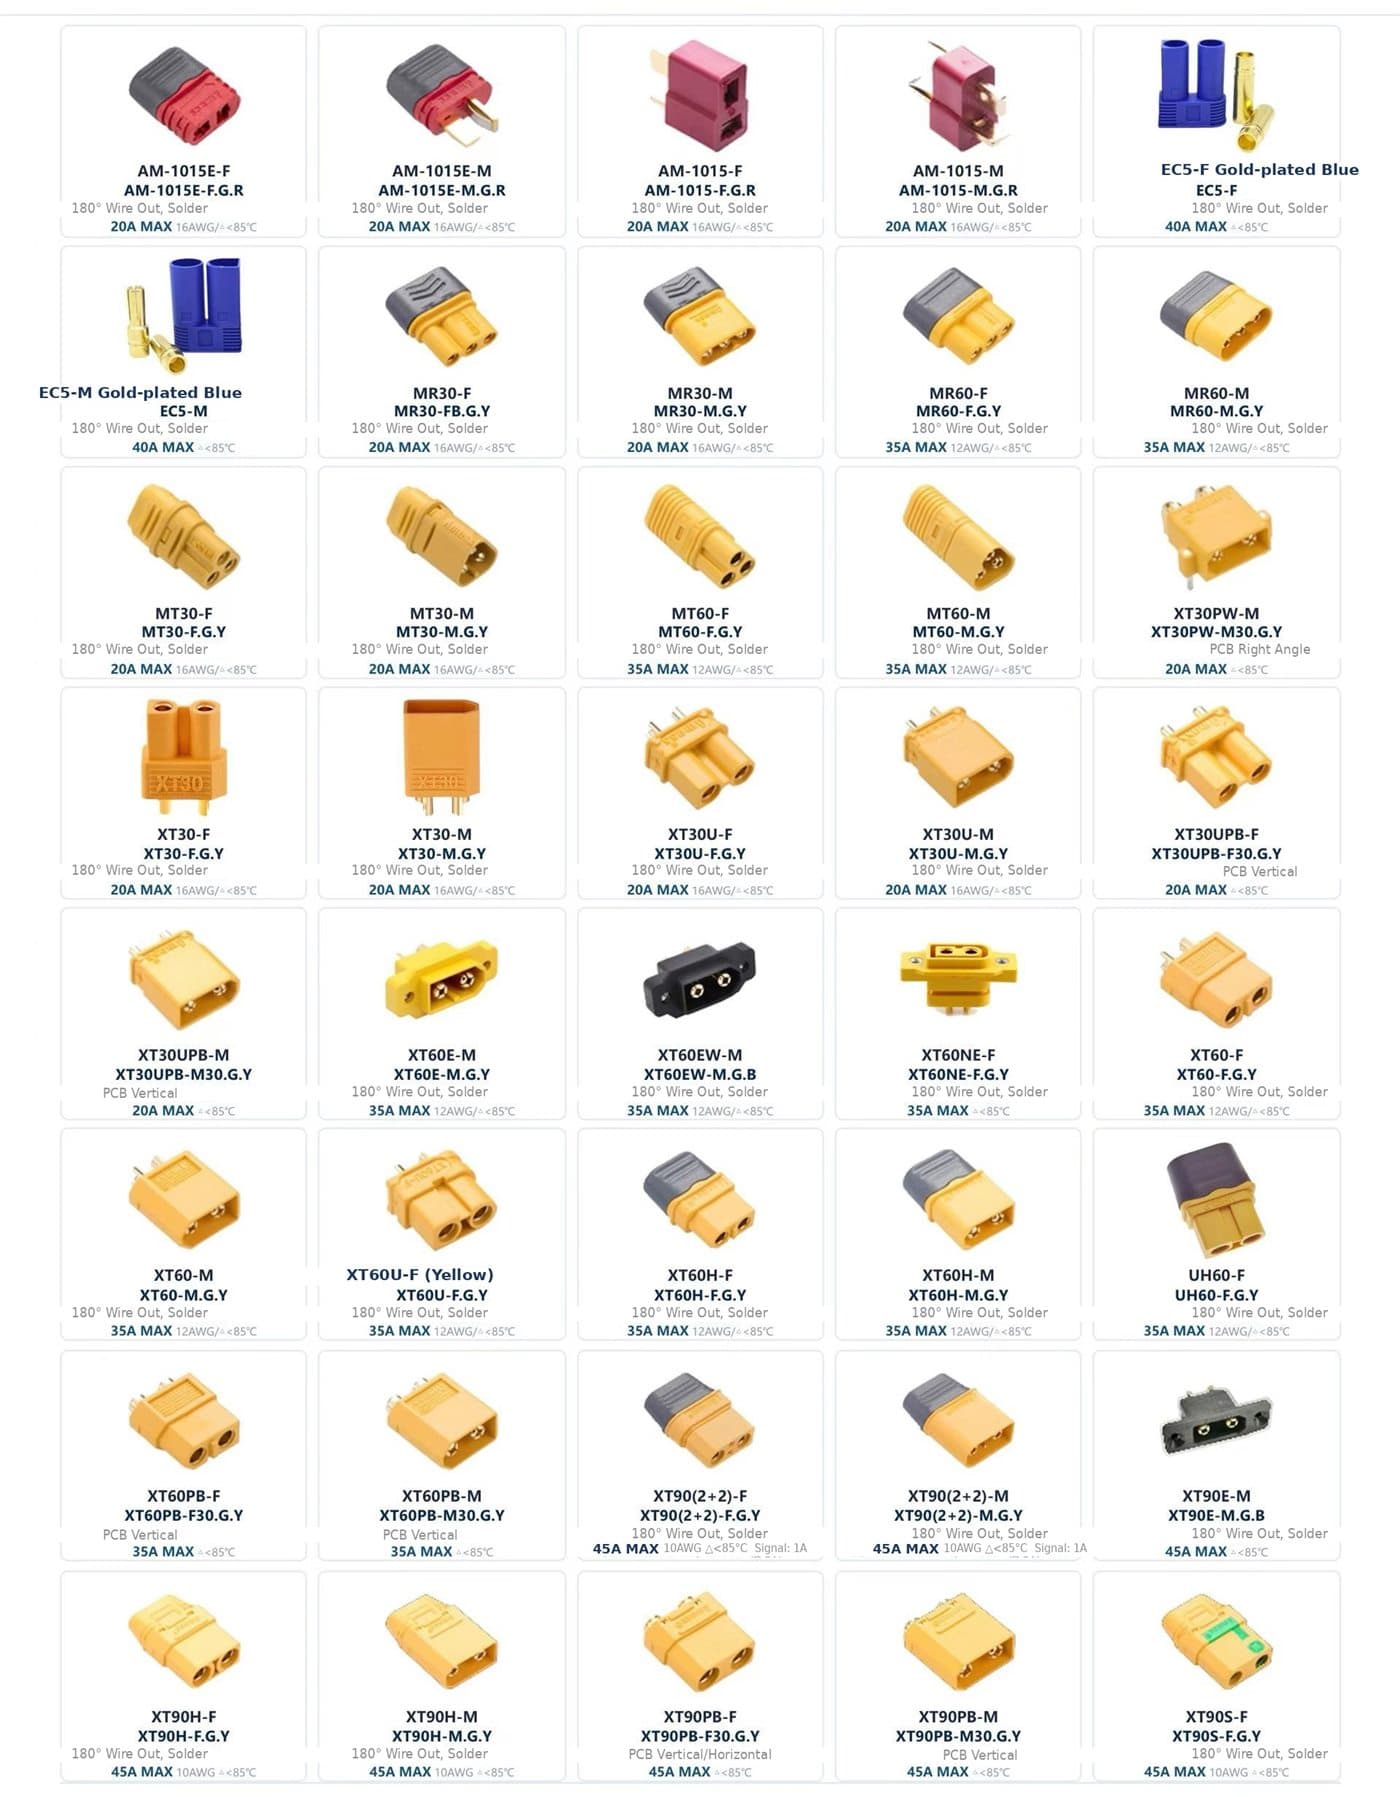
تُجمّع الأجسام والملامسات ومخففات الشد والملصقات والأكمام على طاولة واحدة وفق الرسم المعتمد والعينة المرجعية. يُتحقق من اتجاه الموصل وتوزيع الأطراف قبل الانتقال إلى الاختبار.
الاختبار
تُختبر الاستمرارية وقوة الشد على عينات الإنتاج، وتُفحص الأبعاد والطلاء والمظهر بأخذ عينات وفق AQL. وتبقى النتائج مع أمر التشغيل.
مسار الإنتاج
ست خطوات من المطلوب إلى الفحص
مسار واحد لطلب العينة وللدفعة الإنتاجية، ويُعتمد كل خطوة قبل بدء التالية. يشمل الفحص ثلاث فحوصات: السطح الطرفي، فقد الإدخال، وقياس التداخل.
- 01
المطلوب
- 02
قطع الكابل
- 03
المعالجة (التصلب)
- 04
التجميع
- 05
التلميع
- 06
الفحص
مراقبة الجودة
يُفحص قبل التغليف
الفحص جزء من المسار وليس خطوة تُضاف في النهاية.
- اختبار الاستمرارية والشد على عينات الإنتاج، يُسجل في أمر التشغيل
- اختبار شد للأطراف المعقوصة عند بداية كل دفعة وعند كل تغيير وردية
- فحص بالعينة وفق AQL للأبعاد والطلاء والمظهر
- نتائج الاختبار والوحدات المرفوضة تُحفظ مع سجل الدفعة
تُفحص عينات من الإنتاج للاستمرارية وقوة الشد، وتُحفظ نتائج أخذ العينات مع الدفعة.
أسئلة المشتري
ما الذي يجب سؤاله قبل تقديم الطلب
- هل يمكنني تدقيق المصنع قبل تقديم الطلب؟
- نعم. نستضيف جولات فيديو لأرضية التجميع وخط إنتاج كابلات الألياف الضوئية، ويمكن إجراء تدقيق حضوري بالموعد. يمكن سحب الدفعات العينية واختبارها أثناء مشاهدتك، وتنتقل سجلات الدفعة مع الشحنة.
اطلب عرض سعر
أرسل الرسم ونوع الموصل والكمية السنوية. سنؤكد كتابيًا التصميم ومتطلبات الاختبار ومدة التسليم.