Les cordons de brassage sont généralement achetés comme un produit de commodité, et c'est précisément pourquoi ils causent des problèmes silencieux. Un cordon n'est pas un numéro de référence : c'est le résultat physique d'une série de décisions systémiques — la distance que parcourt la liaison, la densité du rack, quel émetteur-récepteur se trouve à chaque extrémité, qui doit retrouver ce câble à deux heures du matin, et ce qui se passe la première fois que quelqu'un le branche dans le mauvais port. Prenez ces décisions délibérément et le cordon disparaît dans le réseau. Laissez-les au hasard et vous le découvrez à la mise en service, quand l'armoire est déjà pleine.
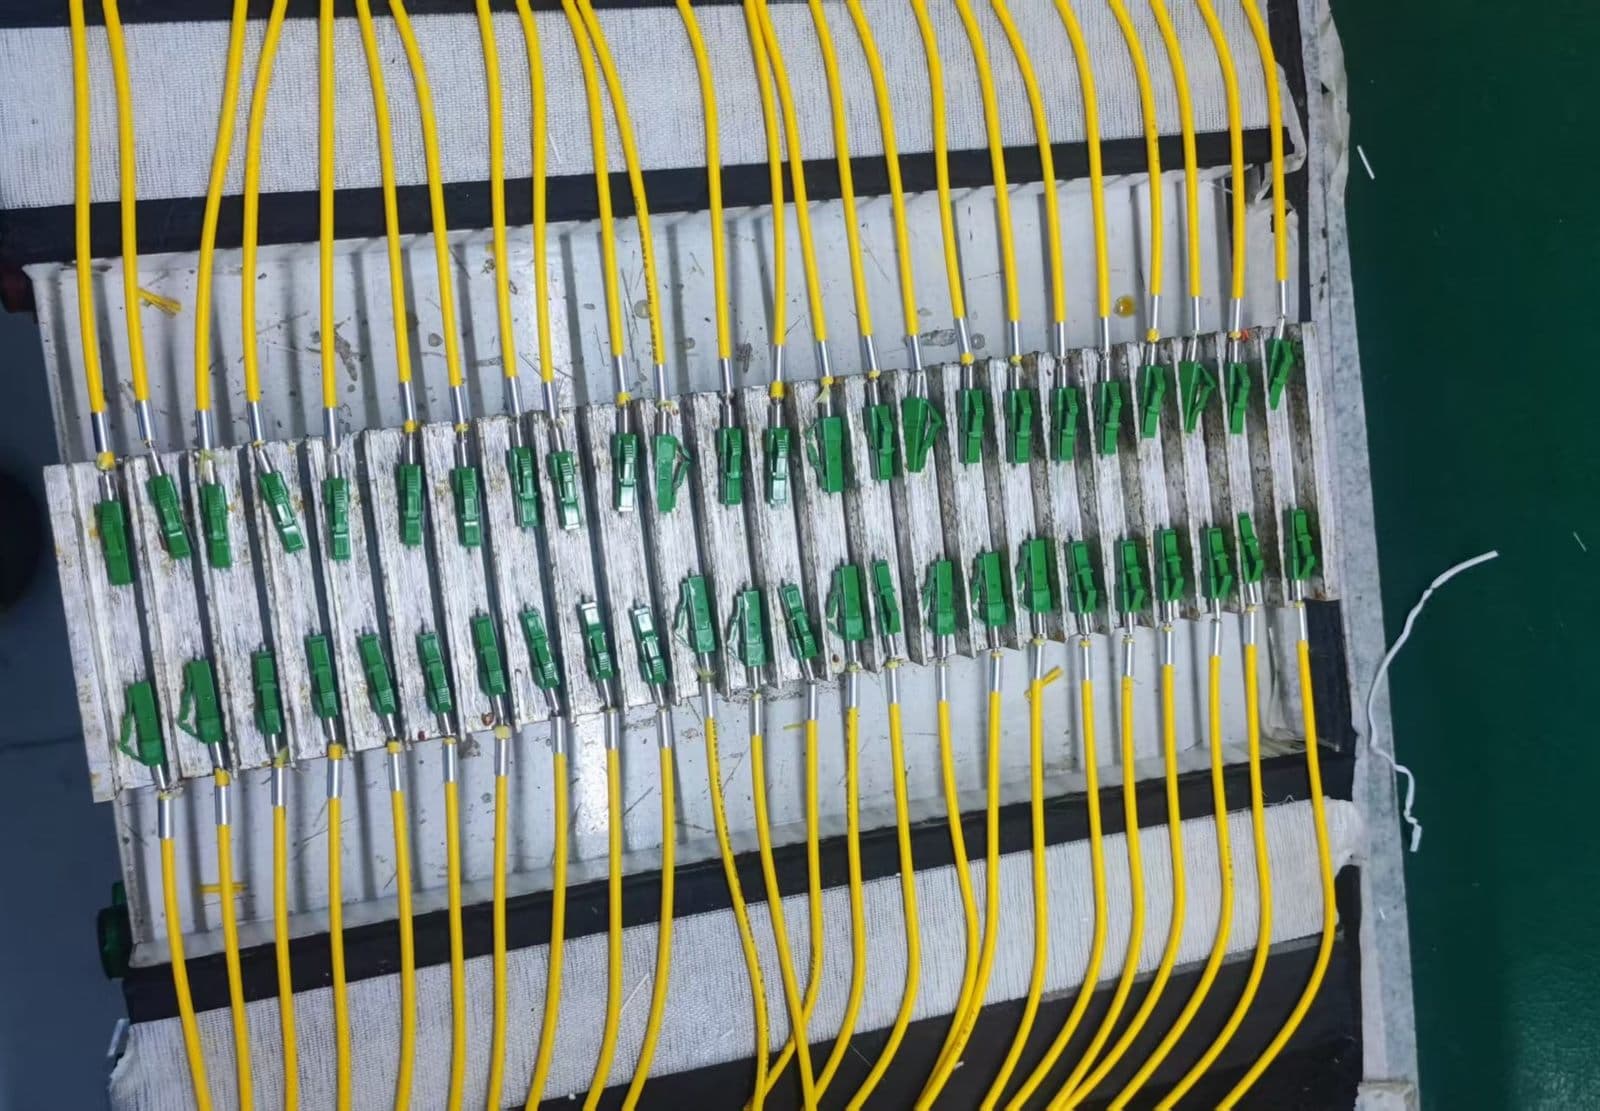
Un récent appel d'offres illustre le propos. Un client qui fournit des opérations de terrain et du support à distance pour des salles de données nous a envoyé une seule commande d'essai : douze spécifications différentes, dix cordons chacune, toutes en OS2 monomode duplex rond avec gaines LSZH 2.0 mm — 120 cordons au total. Au-delà de la spécification elle-même, il y avait une exigence ferme : une tolérance de longueur de ±2 cm. C'est plus strict que les ±5 cm ou ±10 cm auxquels les cordons de brassage sont habituellement offerts, et cela n'a de sens que si quelqu'un avait déjà mesuré les longueurs d'armoire et calculé combien de jeu le cheminement tolérerait vraiment.
Rien dans cette commande n'était exotique. Ce qui l'a fait fonctionner, c'est que chacune des douze spécifications était une décision plutôt qu'une hypothèse. Cet article est l'ordre dans lequel nous recommandons de prendre ces décisions, et les critères qui séparent une réponse raisonnable d'une autre.
1. Commencez par la fibre, pas par le connecteur
Le choix de la fibre est dicté par la distance et par l'optique que vous prévoyez de brancher à chaque extrémité — dans cet ordre. Tout le reste, y compris la couleur de la gaine et le prix, en découle.
Monomode OS2
La fibre monomode OS2 est le choix par défaut pour les colonnes montantes structurées et pour tout ce qui dépasse une courte portée intérieure. La plupart de l'OS2 vendue aujourd'hui est insensible à la courbure : G.657.A1 et G.657.A2 sont les deux familles que vous verrez citées, et les deux restent compatibles avec l'ancienne G.652.D. La différence réside dans le rayon de courbure admissible avant l'apparition d'une perte par macro-courbure ; l'A2 tolère un rayon plus serré que l'A1. Dans une salle de données, cela compte pour une raison très pratique : les cordons sont cheminés autour des bords de panneaux, regroupés derrière les goulottes et acheminés dans des espaces que personne n'a conçus pour une fibre. La fibre insensible à la courbure apporte une marge précisément là où l'installateur travaille d'une seule main dans une armoire obscure.
Multimode OM4 et OM5
Le multimode est moins cher à allumer. Les optiques courte portée pour le multimode coûtent moins cher que les émetteurs-récepteurs monomodes équivalents, et cette économie éclipse généralement la différence de prix des cordons. L'OM4 est resté le cheval de bataille à l'intérieur de la salle depuis des années ; l'OM5 ajoute une fenêtre utilisable plus large, ce qui compte si vous prévoyez de faire circuler plusieurs longueurs d'onde sur la même fibre. Le facteur décisif n'est pas le câble mais le plan d'émetteurs-récepteurs et la durée de vie que vous attendez de lui. Si vous ne pouvez pas encore dire quelles optiques seront à chaque extrémité, choisissez la fibre qui laisse le plus d'options ouvertes plutôt que le cordon le moins cher du devis.
La couleur de la gaine suit la fibre selon la convention habituelle — jaune pour OS2, aqua pour OM3/OM4, vert lime pour OM5. Traitez la couleur comme une commodité, jamais comme une spécification : l'étiquette et le rapport de test identifient un cordon, pas sa gaine.
2. Ensuite, la construction du câble
C'est dans la construction qu'un devis peut sembler identique alors que la marchandise livrée est inadaptée à la tâche. Quatre choix la déterminent.
Simplex ou duplex
Le duplex désigne deux fibres dans un seul cordon — une d'émission, une de réception — et c'est le choix normal pour une liaison entre commutateur et panneau. Le simplex transporte une seule fibre et convient aux travaux côté accès et aux cordons de test. Si un port a besoin des deux directions sur des fibres séparées, il a besoin d'un duplex ; commander du simplex pour économiser de l'espace est une erreur courante et coûteuse.
900 µm, 2.0 mm ou 3.0 mm
- Tampon serré 900 µm — la plus petite option, et celle qui loge le plus de fibres derrière un panneau. Elle offre aussi le moins de protection : le tampon est la seule chose entre la fibre et le monde extérieur, il faut donc une bonne réduction de traction et une manipulation soigneuse.
- Rond 2.0 mm — le défaut actuel pour le brassage en salle de données. Assez fin pour un cheminement à haute densité, assez robuste pour les re-brassages quotidiens. Quand quelqu'un demande un cordon à la fois dense et durable, c'est généralement la réponse.
- Rond 3.0 mm — le diamètre télécom traditionnel. Plus de résistance à l'écrasement et plus de protection, au prix d'environ la moitié de la densité de cheminement et d'un cordon plus rigide, plus difficile à faire tenir dans une armoire étroite.
Duplex à plat (zip) ou duplex rond
Un cordon duplex à plat est composé de deux brins ronds reliés par une fine bande : pratique lorsque les deux extrémités aboutissent sur des panneaux différents, car les brins peuvent être séparés. Un cordon duplex rond place les deux fibres dans une seule gaine ronde ; il résiste mieux à l'écrasement, reste plus net dans un faisceau et ne se fend pas quand on le tire contre un collier de serrage. Dans les armoires denses, la construction ronde l'emporte. Lorsque les deux moitiés d'une liaison vont réellement à des endroits différents, le zip est plus facile à manipuler. Décidez duquel de ces deux problèmes vous avez réellement affaire.
Matériau de gaine et classement au feu
Les composés LSZH (low smoke, zero halogen — faible fumée, sans halogène) sont le choix habituel lorsque personnes, équipements et câbles partagent une même pièce, et lorsque les codes locaux restreignent les gaines halogénées. Le PVC reste courant quand la spécification est plus ancienne et le budget plus serré. Les classements au feu comptent tout autant et constituent une question distincte : un câble cheminé dans un espace de traitement d'air doit normalement porter un classement plénum, tandis qu'un classement riser convient aux parcours verticaux dans une gaine. La teneur en halogènes et le classement au feu doivent tous deux figurer sur le bon de commande, rédigés comme deux exigences distinctes. Les matériaux que nous fournissons pour ces constructions sont conformes RoHS et REACH, et les déclarations sont disponibles sur demande.
Polarité
Une liaison duplex a un sens : la position A transmet vers la position B. Dans le câblage structuré, la méthode de polarité doit correspondre à la façon dont les panneaux de brassage ont été câblés, c'est pourquoi les méthodes de polarité TIA-568 existent en tant que famille — une disposition droite A vers B plus les variantes croisées — plutôt que comme une règle universelle. Un cordon duplex avec la mauvaise polarité produit une liaison qui ne fonctionne que lorsque vous déplacez les deux extrémités, une panne qui ressemble à un problème d'optique sans en être un. Si vos équipes de terrain font souvent des re-brassages, achetez des cordons dont la polarité peut être modifiée sur le terrain plutôt que des cordons qui doivent être remplacés.
3. Choix du connecteur : LC, SC et les détails qui comptent davantage
Le LC domine la salle de données pour une raison : la densité. Sa férule de 1.25 mm est environ deux fois plus petite que la férule de 2.5 mm utilisée par le SC, de sorte qu'un panneau LC accueille environ deux fois plus de ports dans la même empreinte — et les commutateurs haute densité ainsi que les optiques enfichables sont construits autour de cette taille. Le SC est plus grand, mais il est loin d'être obsolète : il est partout dans les installations existantes et dans les équipements conçus autour de lui, et il est plus facile à manipuler avec des gants.
Deux détails comptent plus que la famille de connecteurs :
- Le loquet. Un connecteur LC se verrouille avec une petite clip qui devient difficile à atteindre dans un panneau entièrement garni. Une botte push-pull permet à un technicien de libérer le connecteur en tirant sur la botte au lieu de chercher le loquet — la différence entre un re-brassage de deux secondes et un de vingt minutes.
- La clip duplex. Une clip maintient deux connecteurs LC dans la bonne orientation et au bon espacement. Des clips remplaçables sur le terrain permettent de modifier la polarité d'un cordon sans en acheter un nouveau.
Si un cordon doit être re-brassé régulièrement — et dans une salle de données, il le sera — ces deux caractéristiques valent plus qu'une fraction de décibel.
4. Matériau de la férule : le composant qui décide de la stabilité
La férule est la pièce de précision : un cylindre percé d'un alésage en son centre qui maintient la fibre de sorte que son cœur se trouve exactement au centre de la surface de contact. C'est aussi le composant dont les acheteurs parlent le moins, ce qui est dommage, car c'est lui qui décide de la stabilité de la perte dans le temps et à travers des milliers de ré-accouplements.
Céramique de zircone — le grand standard
Les férules en céramique sont fabriquées en zircone et constituent le choix par défaut pour le brassage en salle de données. La raison est dimensionnelle : le matériau a un faible coefficient de dilatation thermique, une dureté élevée et une excellente stabilité, de sorte que l'alésage reste concentrique et que la géométrie de face d'extrémité soigneusement meulée tient à travers les cycles de température et les accouplements répétés. Une férule en céramique ne se déforme pas sous la charge du ressort qui presse les deux faces d'extrémité l'une contre l'autre, ce qui maintient la perte d'insertion et la perte de retour reproductibles. Dans le mot céramique, il existe des qualités : la tolérance du diamètre d'alésage et la concentricité sont ce qui justifie le coût supplémentaire, et la tolérance de la férule est la question la plus utile à poser à un fournisseur.
Acier inoxydable
Les férules métalliques encaissent les mauvais traitements. Elles résistent mieux au choc et aux dommages de bord que la céramique, ce qui les rend pertinentes dans les environnements industriels et de terrain où les connecteurs sont manipulés brutalement et nettoyés à la hâte. Le compromis, c'est la précision : maintenir une géométrie de face d'extrémité stable et une tolérance d'alésage serrée est plus difficile dans l'acier, et le matériau se comporte différemment sous la température. Le métal est une réponse sensée lorsque la survie mécanique l'emporte sur la dernière fraction de décibel, et rarement la bonne réponse pour une salle de données.
Composite et plastique technique
Les férules moulées maintiennent un coût unitaire bas pour les applications à courte durée de vie et à faible nombre d'accouplements. Leurs limites sont exactement là où vivent les salles de données : les re-accouplements fréquents, les budgets de perte serrés et la longue durée de vie en service. Ce ne sont pas le bon matériau pour un cordon qui sera déplacé tous les trimestres pendant dix ans.
Quel que soit le matériau que vous choisissez, la spécification qui compte est la concentricité — le décalage entre l'alésage et l'axe de la férule. Chaque micron d'excentricité devient un désalignement latéral entre deux cœurs de fibre, et le désalignement est une perte d'insertion. Un fournisseur qui cite une férule en céramique sans tolérance ne vous a pas dit grand-chose. Deux pièces agissent avec la férule et méritent la même attention : le ressort qui la charge, et la douille d'alignement dans l'adaptateur, normalement une douille fendue en céramique dont le rôle est de maintenir deux férules sur un même axe.
5. Polissage de face d'extrémité : PC, UPC et APC
Les trois polissages répondent à une seule question : comment les deux faces d'extrémité se rencontrent. Le PC (physical contact — contact physique) bombe légèrement la face d'extrémité pour que les fibres se touchent au lieu de laisser un espace d'air. L'UPC (ultra physical contact — ultra contact physique) fait de même avec un rayon bombé plus serré et une surface plus fine, ce qui abaisse la perte de retour. L'APC (angled physical contact — contact physique angulaire) meule la face d'extrémité selon un angle de 8° pour que la lumière réfléchie à l'interface soit déviée hors de la fibre au lieu de revenir vers l'émetteur.
- UPC est la norme en salle de données. Les ports de commutateurs, les émetteurs-récepteurs et les panneaux sont presque toujours en UPC, normalement codés en bleu, et la perte de retour typique est de l'ordre de ≥ 50 dB.
- APC est normalement vert et atteint environ ≥ 60 dB, c'est pourquoi il appartient partout où la réflectance arrière nuit : les liaisons analogiques et RF-sur-fibre, la CATV et les réseaux d'accès PON.
- PC existe encore dans les installations plus anciennes et certains équipements hérités.
Une règle n'est pas négociable : l'UPC et l'APC ne doivent jamais être accouplés. Une face inclinée contre une face plate ne contacte que sur un seul bord, laissant un espace d'air sur le cœur et concentrant la pression sur une petite zone — une perte élevée, une réflexion instable et un risque réel d'endommager les deux faces d'extrémité. Parce que la couleur n'est qu'une convention, le contrôle fiable est la face d'extrémité elle-même, ou l'étiquette, ou le rapport de test.
6. Définir le niveau de performance — et le tester
Deux normes font l'essentiel du travail lorsqu'une spécification de cordon est rédigée.
IEC 61753-1 regroupe les performances des connecteurs en niveaux, cités le plus souvent comme niveaux B, C et D, avec des limites de perte d'insertion et de perte de retour de plus en plus strictes à mesure que le niveau monte. Le niveau que vous achetez doit découler du budget de liaison : sur un tronçon long limité par la perte, ou dans un champ de brassage où de nombreux connecteurs s'additionnent, le niveau plus strict se rentabilise ; sur une courte liaison intra-rack, il ne le fait pas. Écrivez le niveau et les limites que vous accepterez sur le bon de commande au lieu de supposer une valeur par défaut.
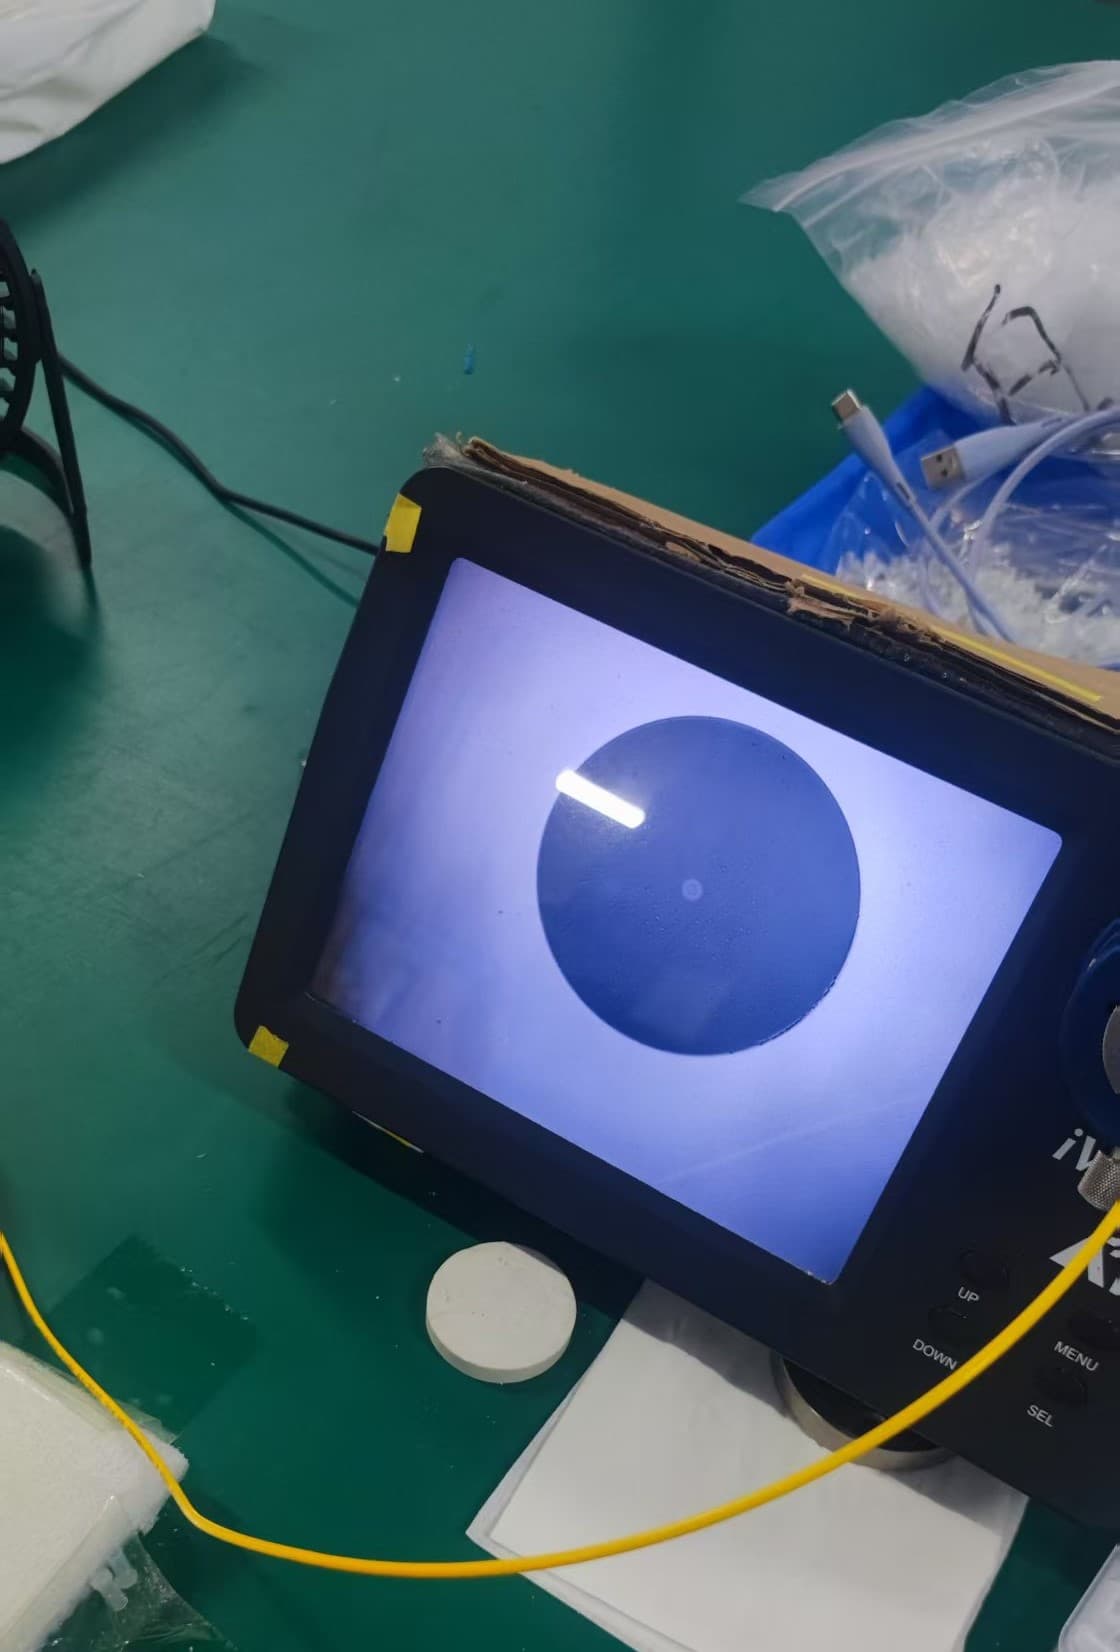
IEC 61300-3-35 est la norme pour l'inspection de la face d'extrémité et les critères d'acceptation. Elle définit comment une face d'extrémité est jugée — rayures et défauts évalués par zone, du cœur vers l'extérieur en traversant les zones de gaine optique, d'adhésif et de contact — et ces limites dépendent de la taille de la fibre et du type de connecteur. C'est pourquoi « la face d'extrémité paraît propre » n'est pas une inspection : le critère est zone par zone, et un cordon peut passer le test de perte d'insertion tout en échouant à l'inspection visuelle, ou échouer à une limite de perte de retour tout en paraissant parfait à l'œil.
Géométrie de face d'extrémité est la troisième mesure et celle le plus souvent omise. Trois valeurs décrivent le dôme poli, et elles sont mesurées avec un interféromètre :
- Rayon de courbure — à quel point la face d'extrémité est bombée. Trop grand et les deux faces peuvent ne pas établir un contact complet ; trop petit et la zone de contact s'effondre vers un point, concentrant la contrainte.
- Décalage d'apex — la distance entre le sommet du dôme et l'axe de la fibre. Un apex décentré incline la géométrie de contact, ce qui apparaît comme une perte et une mauvaise reproductibilité.
- Hauteur de fibre — la distance à laquelle la fibre dépasse ou se trouve en retrait de la férule environnante. Elle doit rester dans une fenêtre étroite : trop haute et la fibre peut être endommagée au point de contact, trop basse et il y a un espace.
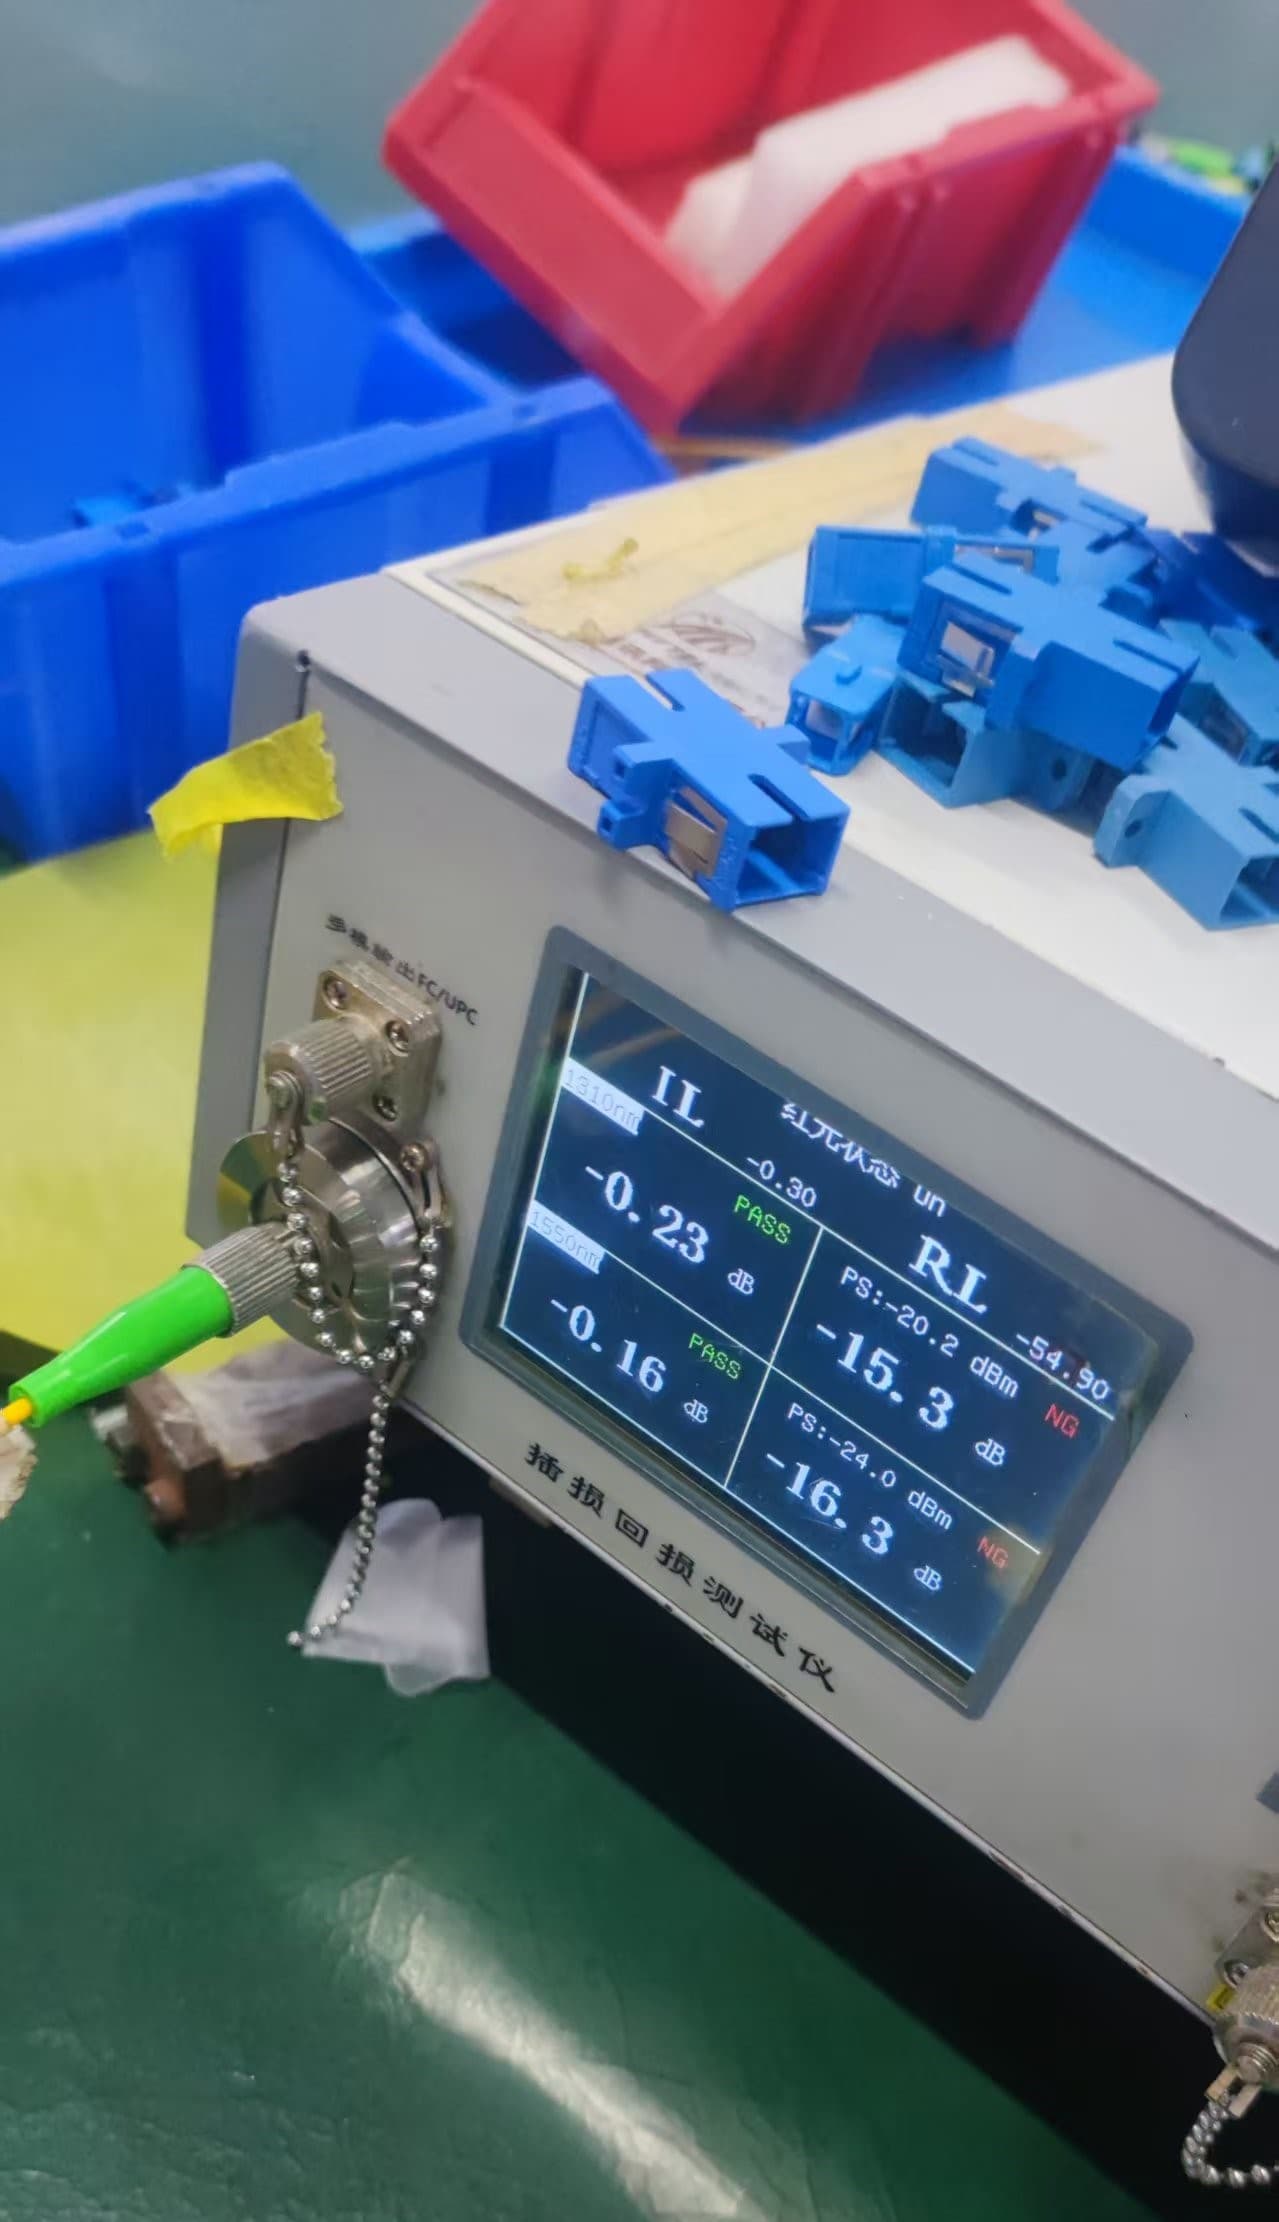
Un rapport de test qui mérite son nom doit contenir, par cordon ou par lot comme convenu : un identifiant reliant le cordon ou le lot au rapport ; le type de connecteur et le polissage ; les longueurs d'onde testées, normalement 1310 nm et 1550 nm pour le monomode ; la perte d'insertion et la perte de retour pour chaque fibre et chaque direction comme spécifié ; les limites qui ont été appliquées ; le résultat de l'inspection de la face d'extrémité avec les critères utilisés ; les résultats de géométrie de face d'extrémité sur les pièces échantillonnées ou spécifiées ; et la date et l'identification du lot. Si un fournisseur ne peut pas dire quelles limites ont été utilisées, les chiffres sont de la décoration. Un tel rapport est disponible sur demande.
7. Limites mécaniques et environnementales
Quatre valeurs décident si un cordon survit à sa première année en service.
- Rayon de courbure minimal, cité deux fois — une fois pour le cordon installé et statique, et une fois pour le rayon plus serré autorisé pendant qu'il est tiré en place. La fibre insensible à la courbure élève la tolérance propre de la fibre, mais la gaine et les éléments de renfort fixent encore la limite du câble. Énoncer explicitement quelle valeur s'applique à quelle étape évite la plupart des dommages dus à la courbure.
- Résistance à la traction, également sous deux formes : la charge que le connecteur peut supporter sans que la fibre ne bouge à l'intérieur de la férule, et la charge que le câble lui-même peut porter. La défaillance classique est un cordon tiré par sa gaine alors que le connecteur est coincé dans un panneau.
- Température de fonctionnement — les cordons d'intérieur sont conçus pour des conditions intérieures. Les parcours extérieurs, aériens et industriels exigent une plage plus large et un composé de gaine différent, et l'époxy qui maintient la fibre dans la férule a sa propre fenêtre de fonctionnement.
- Durabilité d'accouplement — le nombre de ré-accouplements qu'un connecteur est censé survivre tout en restant dans ses limites de perte. Les férules en céramique dans une douille en céramique restent stables bien au-delà des nombres de cycles que produit le brassage ordinaire, mais chaque cycle fait glisser les deux faces d'extrémité l'une sur l'autre : un connecteur sale endommage les deux côtés, et les dommages répétés sont indiscernables d'un mauvais cordon.
8. Étiquettes, emballage et traçabilité
Pour une équipe qui doit retrouver des cordons à l'intérieur d'un rack, l'étiquette est une partie fonctionnelle du produit, pas un accessoire. Elle doit reproduire la spécification — mode, connecteur, polissage, longueur — et porter un identifiant de lot ou de série qui relie le cordon à son dossier de test. Elle doit rester lisible et rester attachée pendant la manipulation, et elle doit correspondre à ce qui a été commandé.
Au-delà de l'étiquette : un capuchon anti-poussière sur chaque connecteur ; l'emballage que vous avez spécifié, des sachets individuels aux cartons en vrac en passant par votre propre visuel et vos numéros de référence ; le rapport de test du lot à l'intérieur de l'expédition ; et une liste de colisage alignée sur les identifiants de lot, afin qu'un cordon manquant ou erroné puisse être tracé au lieu d'être un sujet de litige.
C'est ce qui fait fonctionner une commande d'essai multi-spécifications. Lorsque douze spécifications arrivent dans une seule expédition, l'étiquetage est la façon dont l'équipe réceptionnaire vérifie que douze spécifications distinctes ont réellement été livrées, sans compter ni deviner. Et une tolérance de longueur de ±2 cm n'a de sens que si la longueur imprimée sur l'étiquette est la longueur qui a été mesurée.
9. Avant de demander un devis : douze questions
Répondez-y et un devis cesse d'être une fourchette.
| # | Question | Pourquoi cela change la réponse |
|---|---|---|
| 1 | Type et niveau de fibre (OS2 G.657.A1/A2, OM4, OM5) et la portée qu'elle doit supporter | Définit la fibre et la couleur, et écarte les options qui ne peuvent pas tenir le budget de liaison |
| 2 | Connecteur par extrémité (LC, SC, ou hybride) et si les extrémités correspondent | Décide de la taille de la férule, de la densité du panneau et des optiques avec lesquelles le cordon peut s'accoupler |
| 3 | Simplex ou duplex, et si une clip duplex est requise | Une fibre ou deux, et comment la paire est clavetée et espacée |
| 4 | Polissage par extrémité (UPC, APC) confirmé pour correspondre à chaque point d'accouplement | Étape de meulage, perte de retour atteignable et code couleur |
| 5 | Niveau de performance et limites d'acceptation (niveau B, C ou D ; objectifs IL et RL) | Sélectionne la qualité de férule et détermine la quantité de test que porte la commande |
| 6 | Matériau de la férule et tolérance d'alésage / de concentricité | Stabilité de la perte sur la température et des milliers de ré-accouplements |
| 7 | Matériau de gaine, diamètre et classement au feu (LSZH ou PVC ; riser ou plénum) | Construction, coût et conformité du parcours |
| 8 | Longueur par spécification et la tolérance que vous accepterez | Comment les cordons sont coupés et vérifiés ; ± 2 cm et ± 10 cm sont des problèmes de production différents |
| 9 | Méthode de polarité (droite, ou une méthode croisée) et si les clips doivent être remplaçables sur le terrain | Si la liaison fonctionne encore après le premier re-brassage |
| 10 | Botte et réduction de traction (loquet standard ou push-pull) | À quel point un panneau entièrement garni est réellement maintenable |
| 11 | Contenu de l'étiquette, sérialisation et format d'emballage | Comment votre équipe réceptionnaire vérifie la livraison |
| 12 | Portée du rapport de test (par cordon ou par lot) et quantité par spécification | Définit la charge de travail de test et le volume total de la commande |
10. Comment nous gérons une commande d'essai multi-spécifications
Douze spécifications de dix cordons n'est pas une commande gênante pour Hengchang Technology, car les spécifications sont planifiées ensemble : les différents types sont produits dans une même fenêtre de production afin que la commande arrive en une seule expédition avec un seul jeu de documents, plutôt qu'en un filet de livraisons partielles. Chaque cordon est mesuré pour sa perte d'insertion et sa perte de retour avant l'emballage ; l'inspection de la face d'extrémité et les mesures de géométrie sont réalisées sur les pièces spécifiées par la commande ; et le rapport de lot voyage avec la marchandise, de sorte que le contrôle à réception n'ait pas à re-tester une commande d'essai de bout en bout.
Une tolérance de longueur serrée est la partie d'une commande d'essai qui doit être convenue avant la production plutôt qu'après. Nous coupons et vérifions selon la tolérance que vous définissez, et lorsqu'une construction ou une longueur donnée rend cette tolérance impraticable, nous le disons avant que la commande ne soit exécutée plutôt que d'expédier en espérant pour le mieux. Si ±2 cm compte pour vos armoires, cela compte pour nous.
Envoyez la spécification — fibre, connecteur, polissage, construction, longueur et tolérance, polarité, étiquetage et quantité — et nous reviendrons avec des questions techniques s'il y en a, puis un devis. La liste complète des options figure sur notre page de cordons de brassage en fibre, et les constructions pour les parcours plus difficiles sont sur la page de cordons de brassage armés. Quand vous êtes prêt, envoyez-nous la spécification et nos ingénieurs vous répondront avec les questions techniques et la réponse commerciale en une seule fois.
Vous préférez l'e-mail ? Écrivez à wangyazhong@hengchangtech.com, ou joignez-nous sur WhatsApp au +86 138 1667 2110.