Notre usine
Assemblage de connecteurs et de câbles, en interne
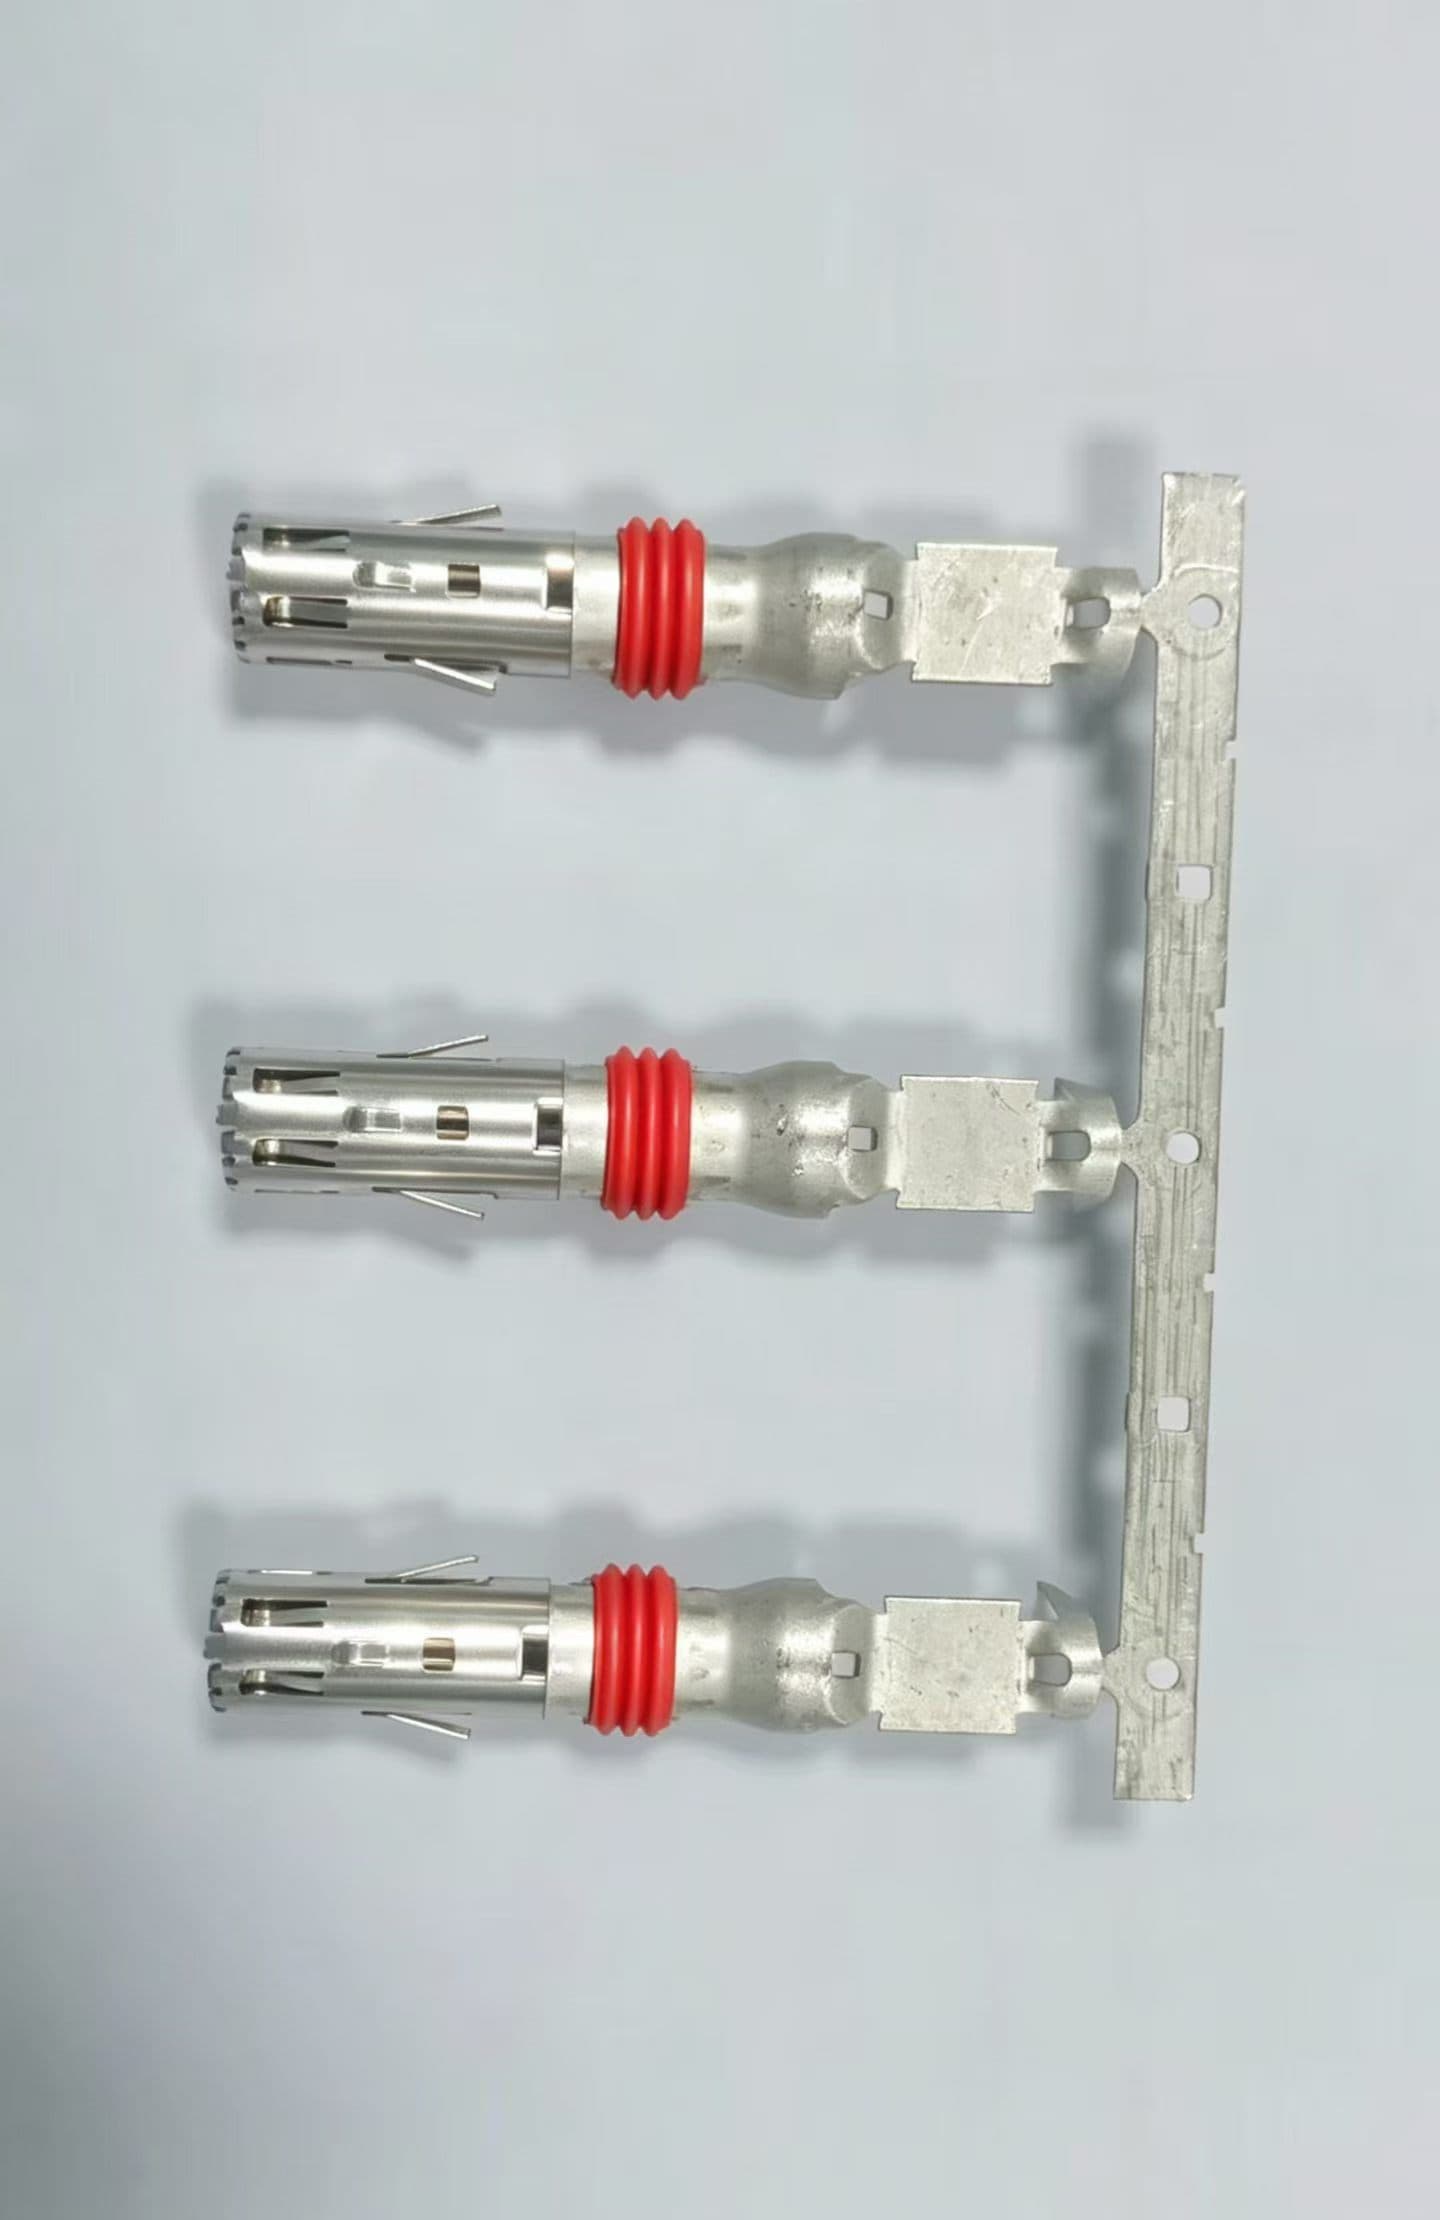
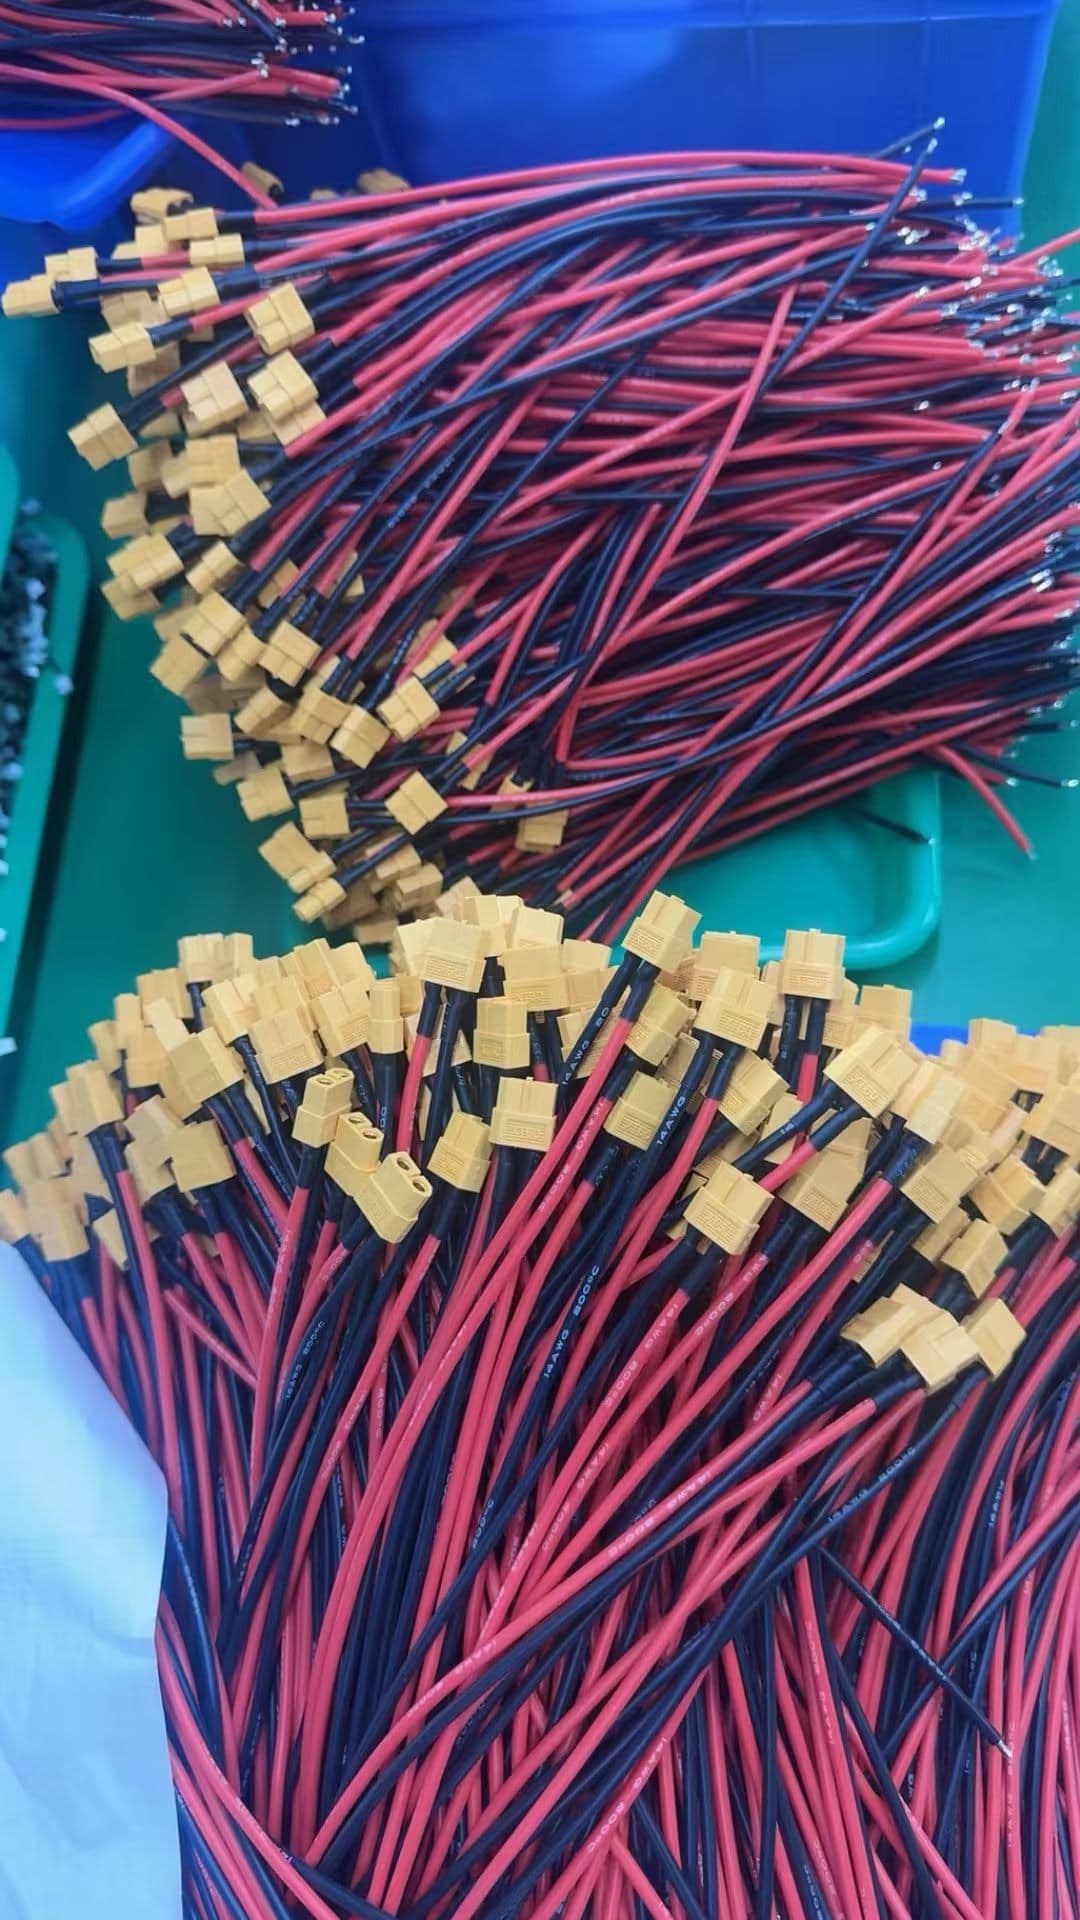
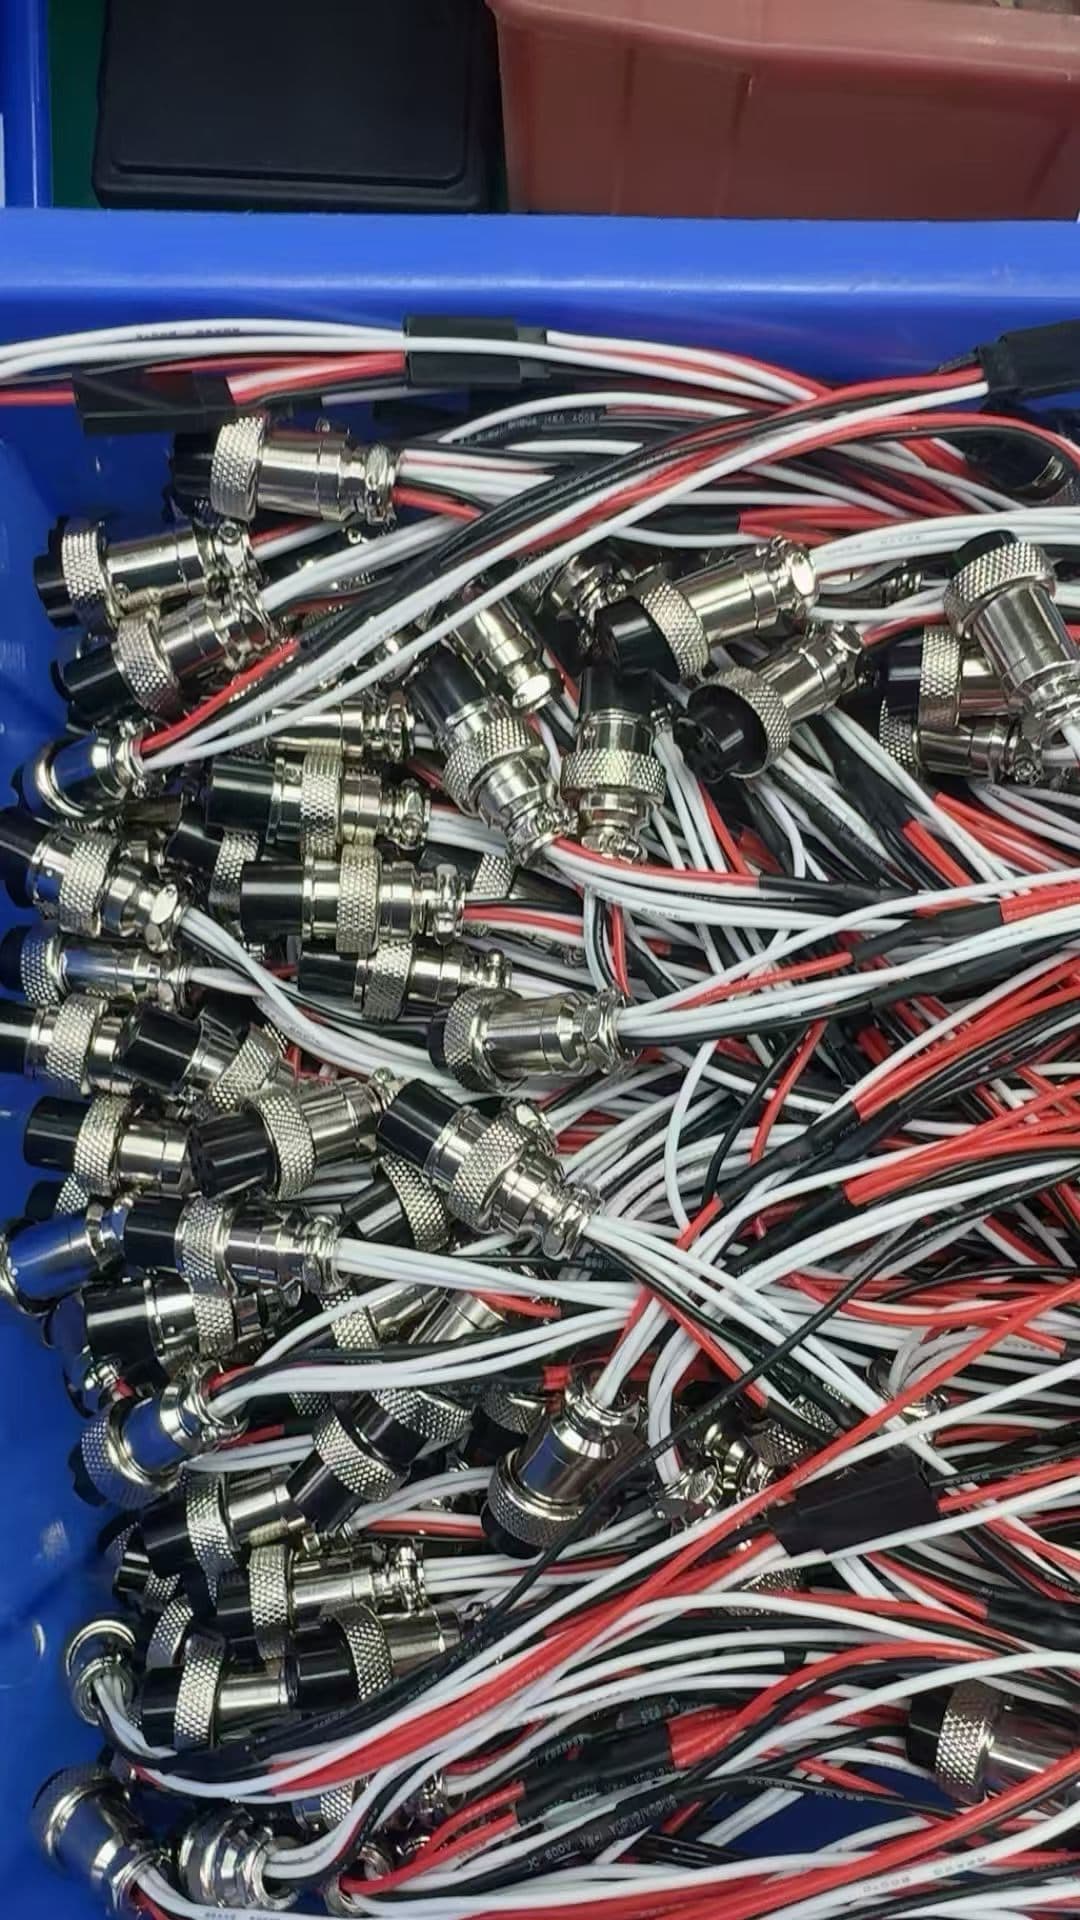
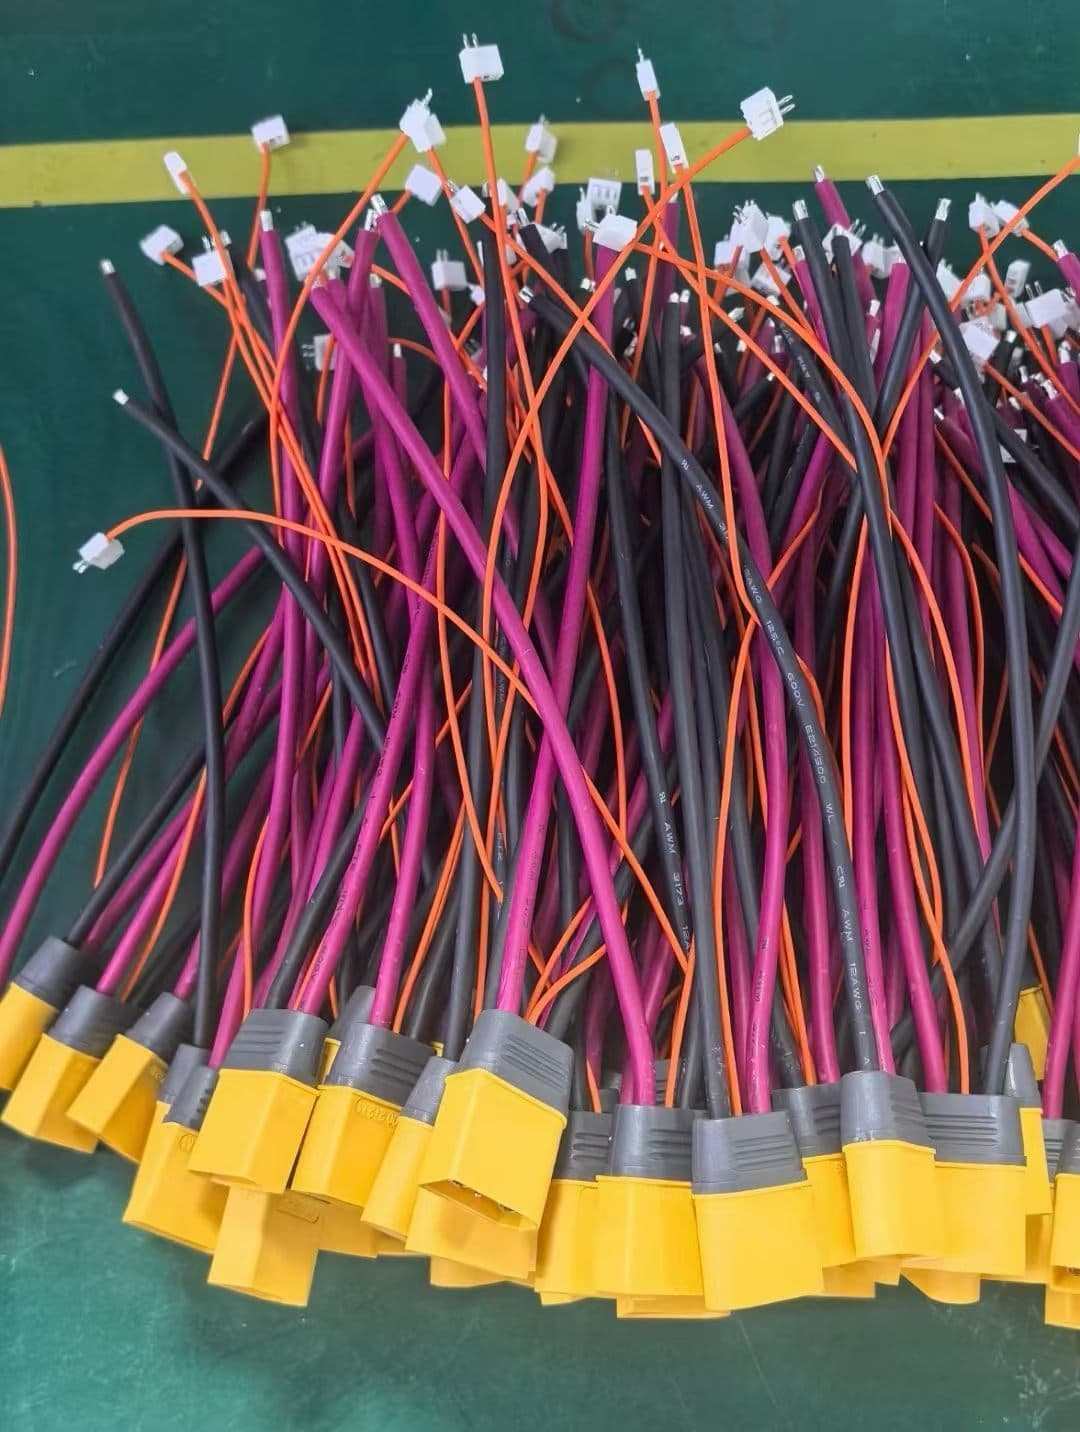
Les assemblages de câbles et les faisceaux de fils sont coupés, sertis, assemblés et testés dans notre propre atelier. La fabrication n'est pas sous-traitée, de sorte que le dessin que vous approuvez est celui qui est produit, et chaque lot de production est vérifié avant d'être conditionné. C'est pourquoi les fabricants de connecteurs pour fibre optique et les marques confient ici leurs travaux de raccordement plutôt qu'à un bureau de négoce.
Ce que nous faisons sur cette ligne
Du dessin à l'assemblage testé
Sept étapes : trois avant la production et quatre sur la ligne elle-même.
- Coupe, sertissage, assemblage et test sous le même toit
- Hauteur de sertissage et force de traction vérifiées sur l'ordre de fabrication
- Tests de continuité et de traction sur échantillons de production
- Contrôle par échantillonnage AQL avant emballage
Conception
L'assemblage du connecteur est conçu à partir du dessin du client ou de la pièce de référence : boîtier, contact, allègement de traction et broches sont fixés sur papier avant que le moindre outillage soit fabriqué.
Outillage
Moules, gabarits et appliques de sertissage sont fabriqués pour la pièce, de sorte que la même géométrie se répète sur chaque lot plutôt que d'être réglée à la main à chaque fois.
Échantillonnage
Une première pièce est fabriquée avec le nouvel outillage et envoyée pour approbation — dimensions, force de traction et ajustement — avant le lancement de la production en série.
Coupe et dénudage
Les machines automatiques sont réglées sur la longueur de coupe, la longueur de dénudage et la languette d'arrachement du plan. Les extrémités étamées, semi-dénudées et entièrement dénudées sont disponibles ; la première pièce de chaque série est mesurée avant de poursuivre.
Sertissage et soudure
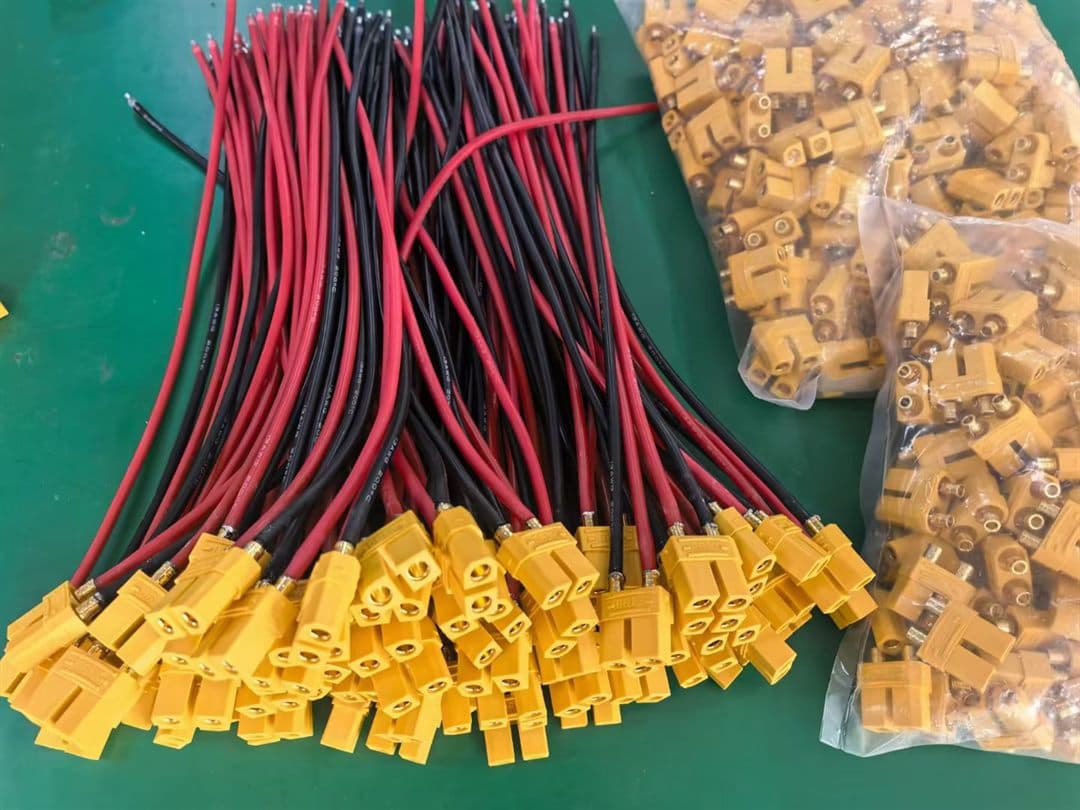
Les terminaux sont sertis sur des presses réglées selon le plan, avec contrôle de la hauteur de sertissage et de la force de traction en début de série. La soudure manuelle couvre les jonctions inaccessibles à la presse, et chaque joint soudé est inspecté à la loupe.
Assemblage
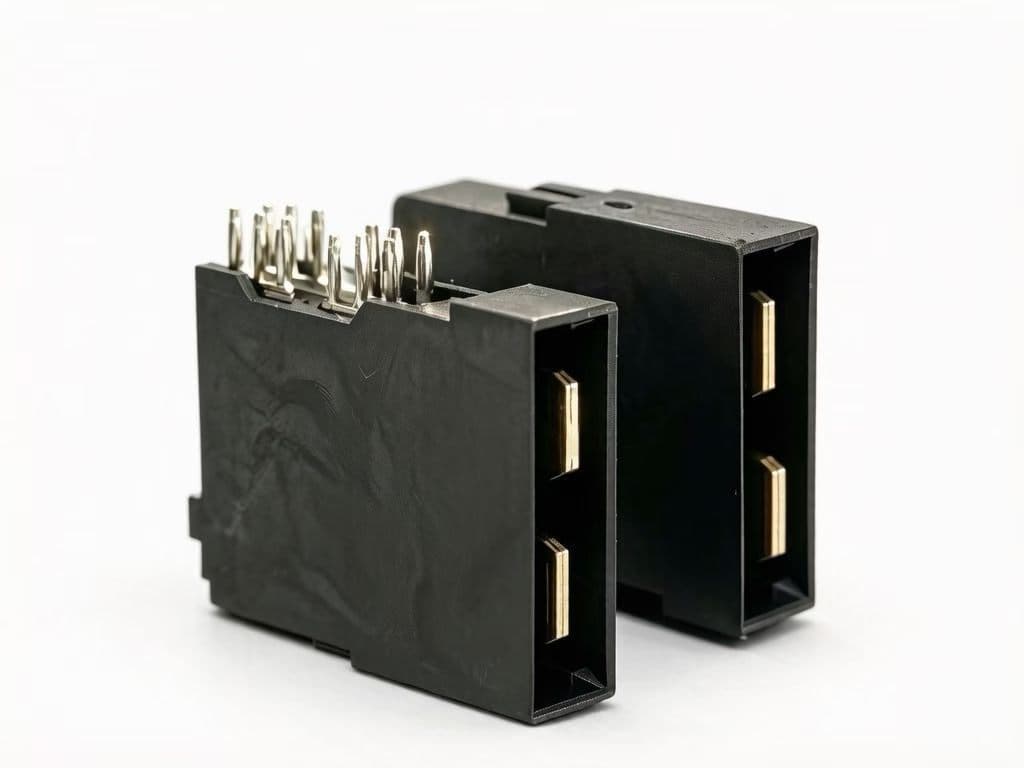
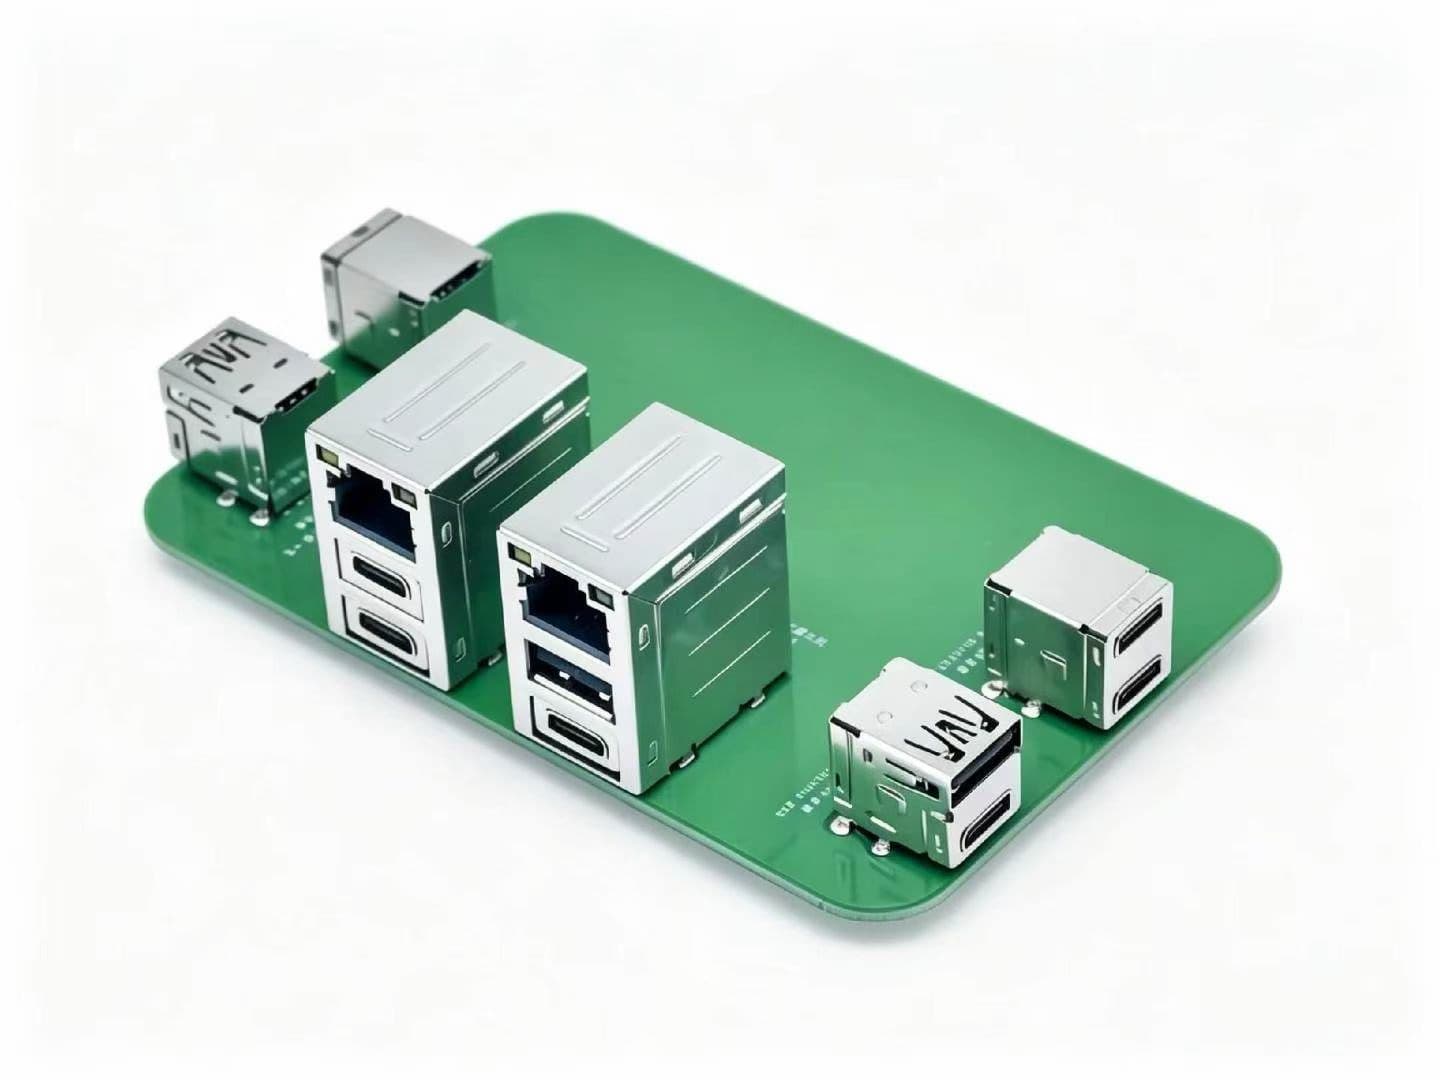
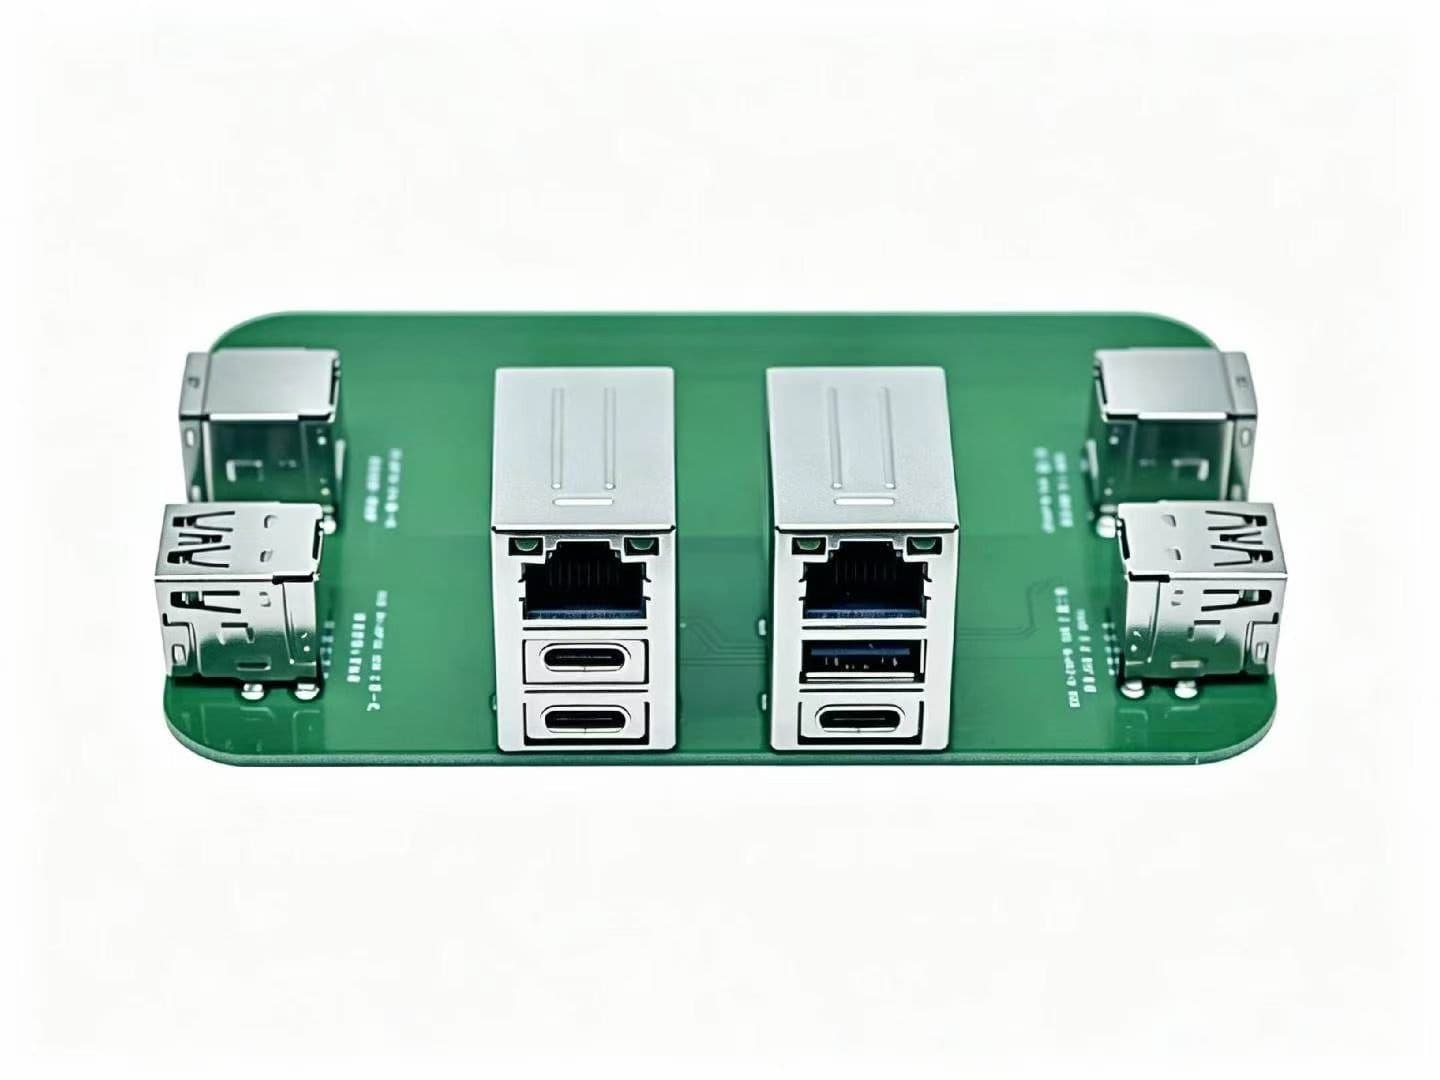
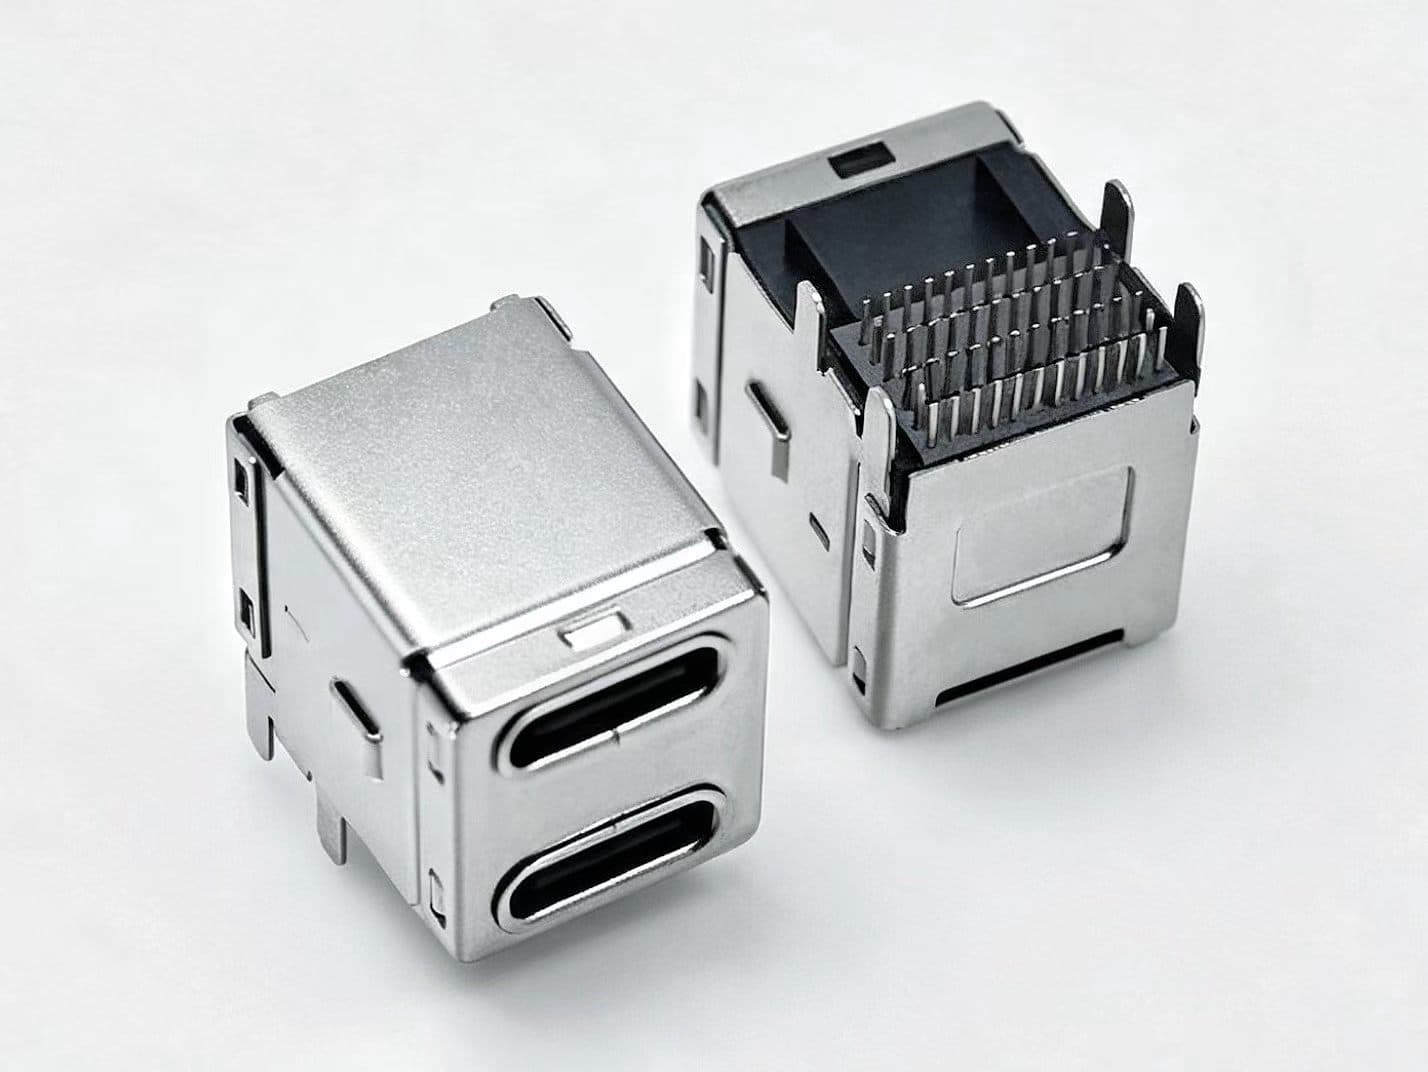
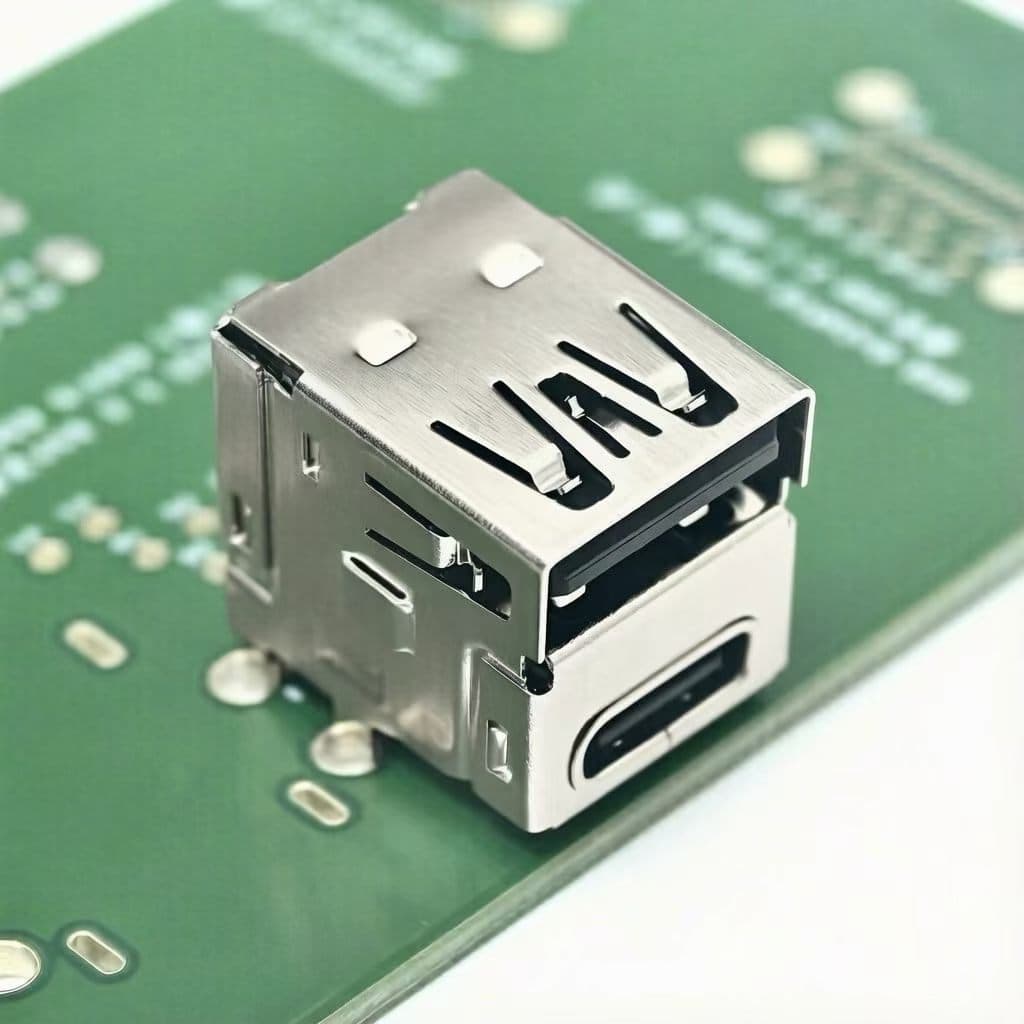
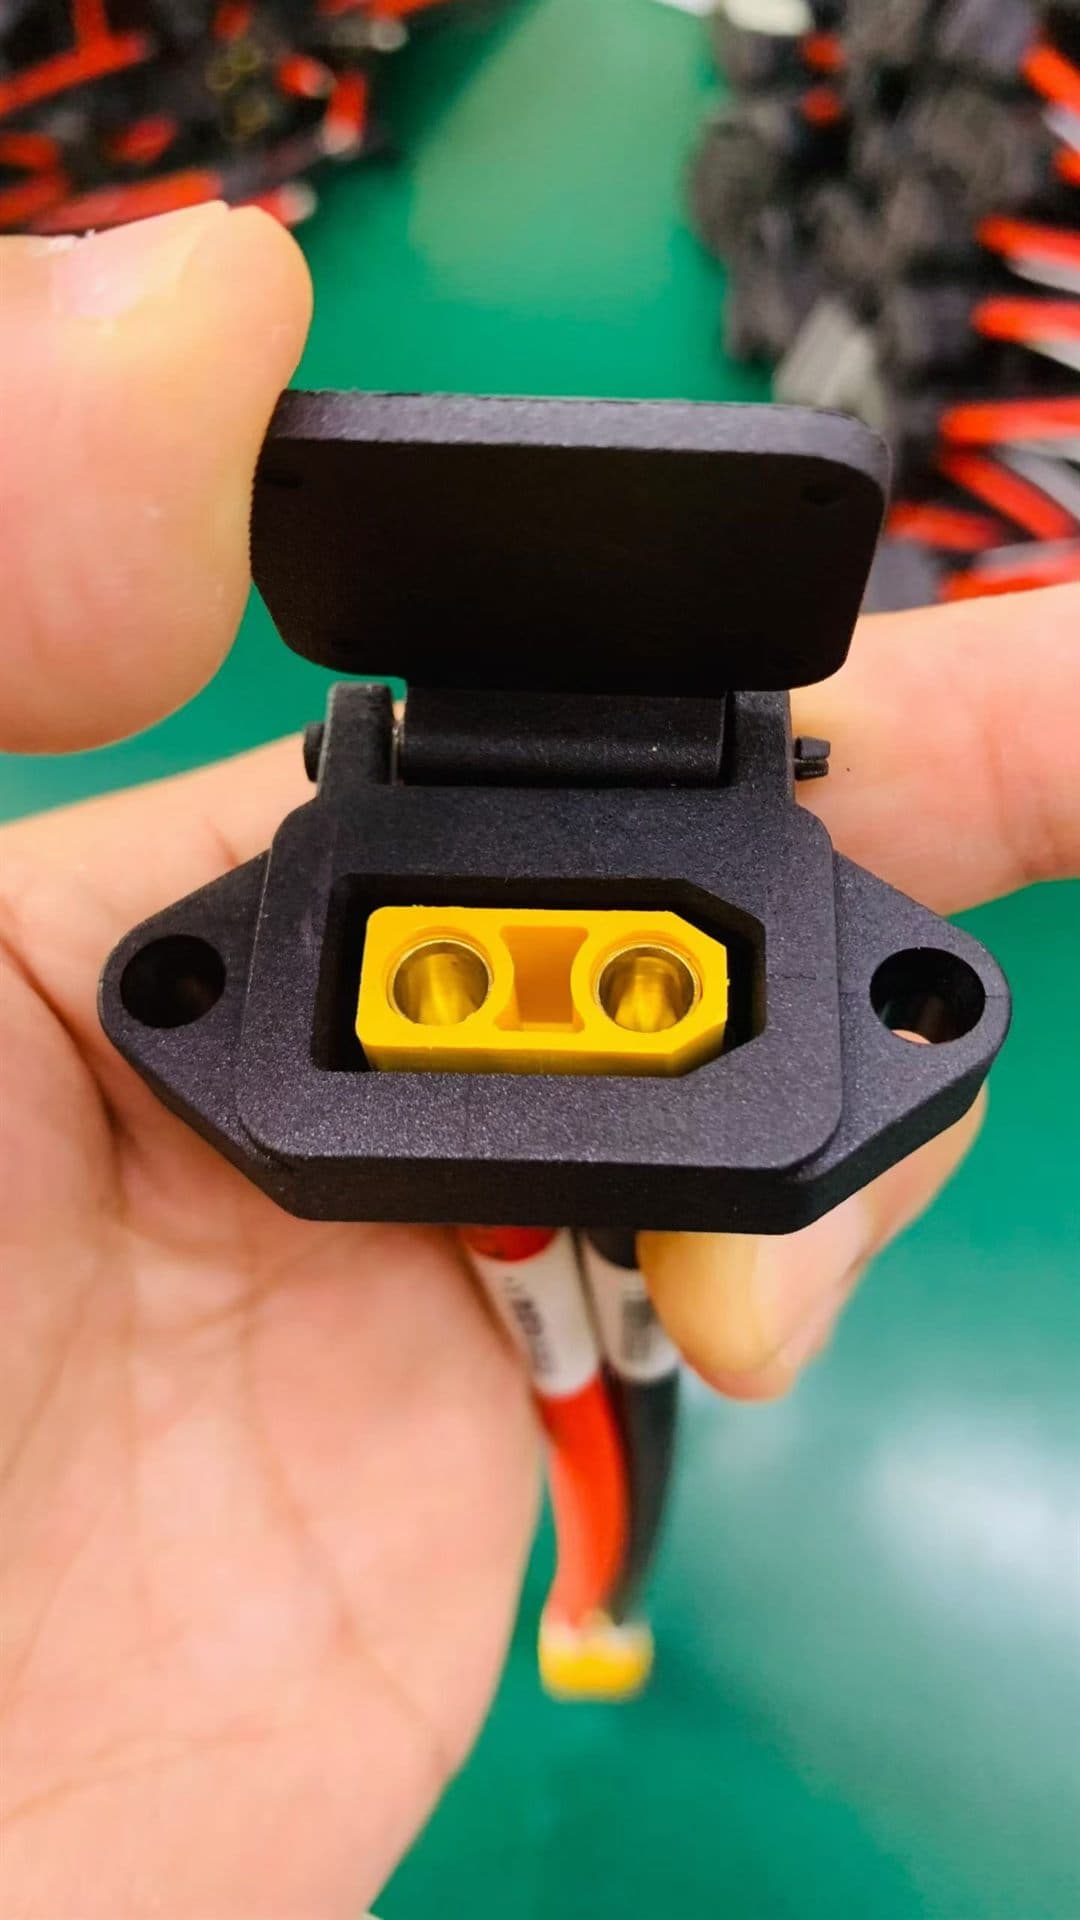
Boîtiers, contacts, reprises de traction, étiquettes et gaines sont montés au même poste selon le plan approuvé et l'échantillon de référence. L'orientation du connecteur et le brochage sont vérifiés avant le passage au test.
Tests
La continuité et la traction sont testées sur échantillons de production ; les dimensions, le revêtement et l'aspect sont contrôlés par échantillonnage AQL. Les résultats restent attachés à l'ordre.
Flux de production
Six étapes, du besoin à l'inspection
Un même parcours pour une commande d'échantillon et pour un lot de production : chaque étape est validée avant que la suivante ne commence. L'inspection couvre trois contrôles : la face d'extrémité, la perte d'insertion et l'interférométrie.
- 01
Besoin
- 02
Coupe du câble
- 03
Polymérisation
- 04
Assemblage
- 05
Polissage
- 06
Inspection
Contrôle qualité
Contrôlé avant l'emballage
Le contrôle fait partie du parcours ; il n'est pas ajouté à la fin.
- Tests de continuité et de traction sur échantillons de production, enregistrés sur l'ordre
- Essai de traction sur les terminaux sertis en début de série et à chaque changement d'équipe
- Contrôle par échantillonnage AQL des dimensions, du revêtement et de l'aspect
- Résultats de test et unités rebutées conservés avec le dossier de lot
Des échantillons de production sont contrôlés en continuité et en résistance à la traction ; les résultats d'échantillonnage sont classés avec le lot.
Questions des acheteurs
Ce qu'il faut demander avant de passer commande
- Puis-je auditer l'usine avant de passer commande ?
- Oui. Nous proposons des visites vidéo de la ligne d'assemblage et de la ligne de production de câbles à fibre optique, ainsi que des audits sur place sur rendez-vous. Des lots d'échantillons peuvent être prélevés et testés pendant que vous observez, et les dossiers de lot voyagent avec l'expédition.
Demander un devis
Envoyez le plan, le type de connecteur et la quantité annuelle. Nous confirmerons par écrit la construction, les exigences de test et le délai.